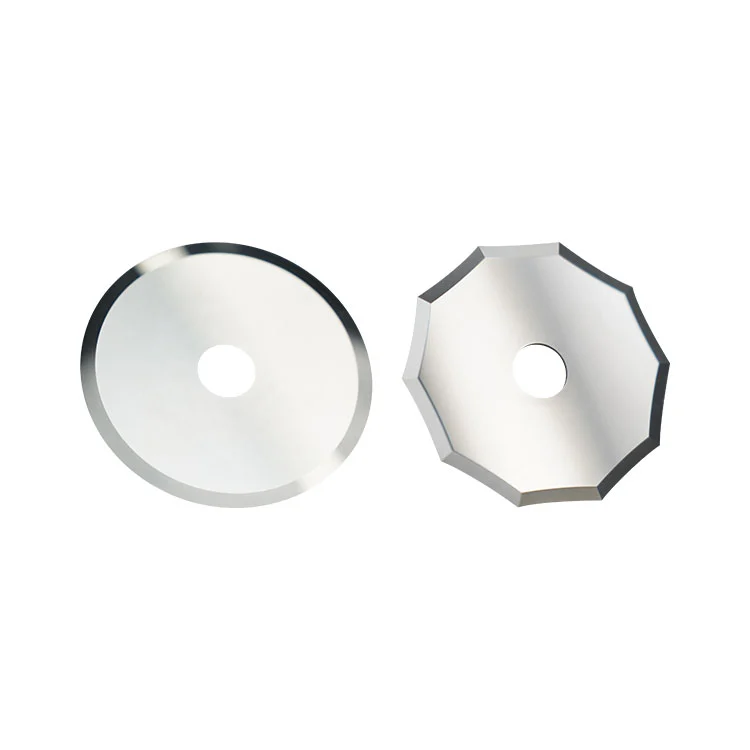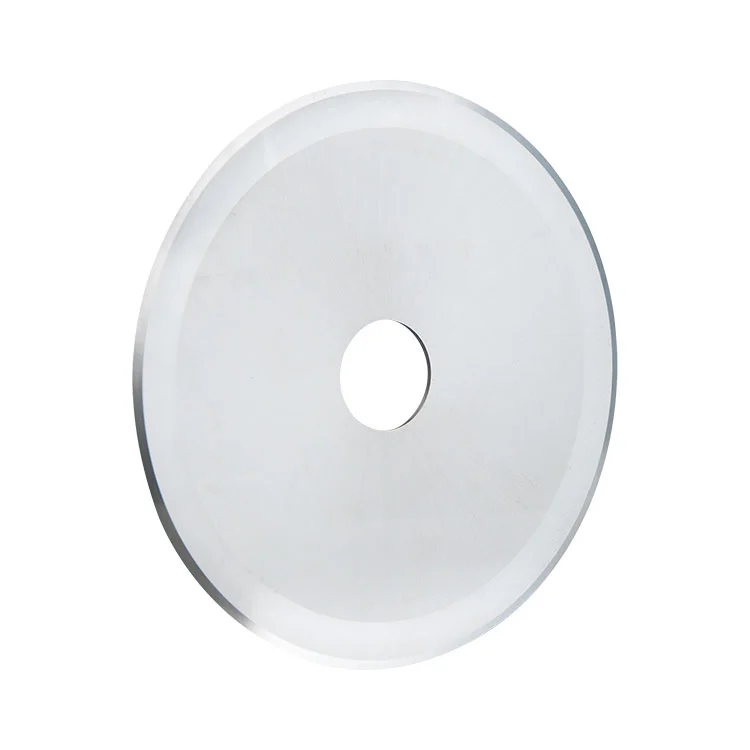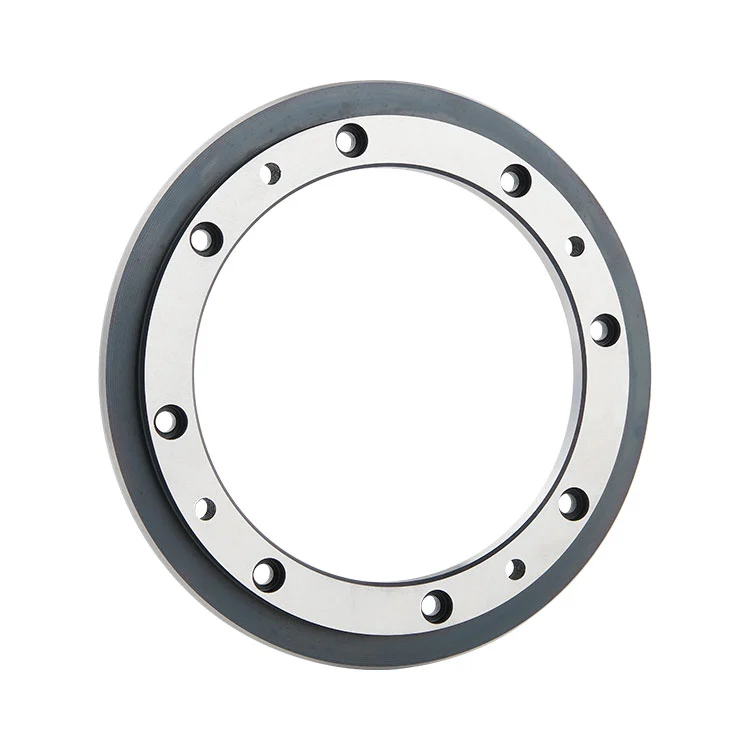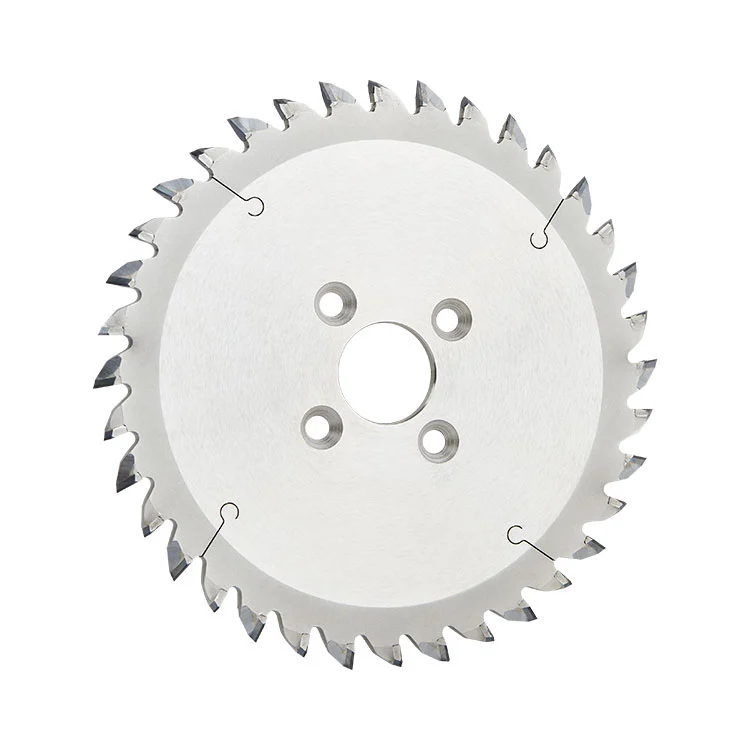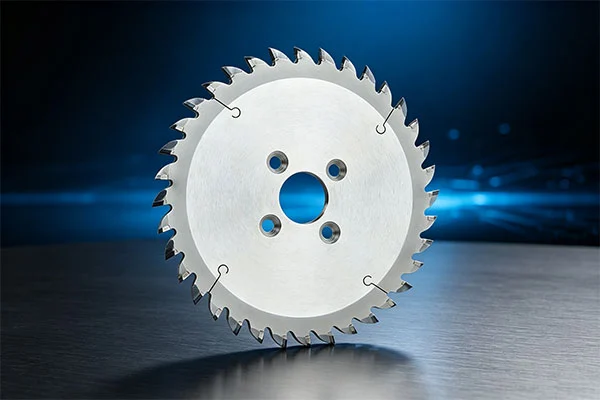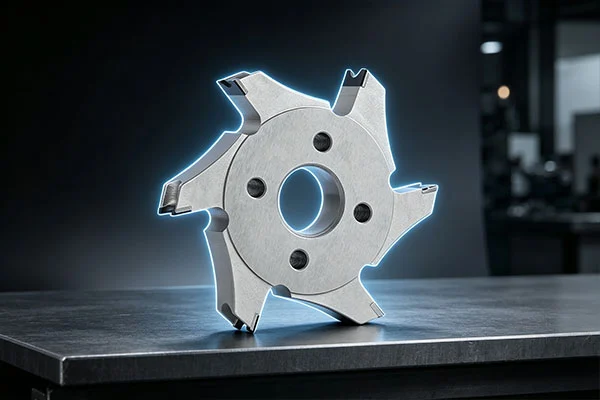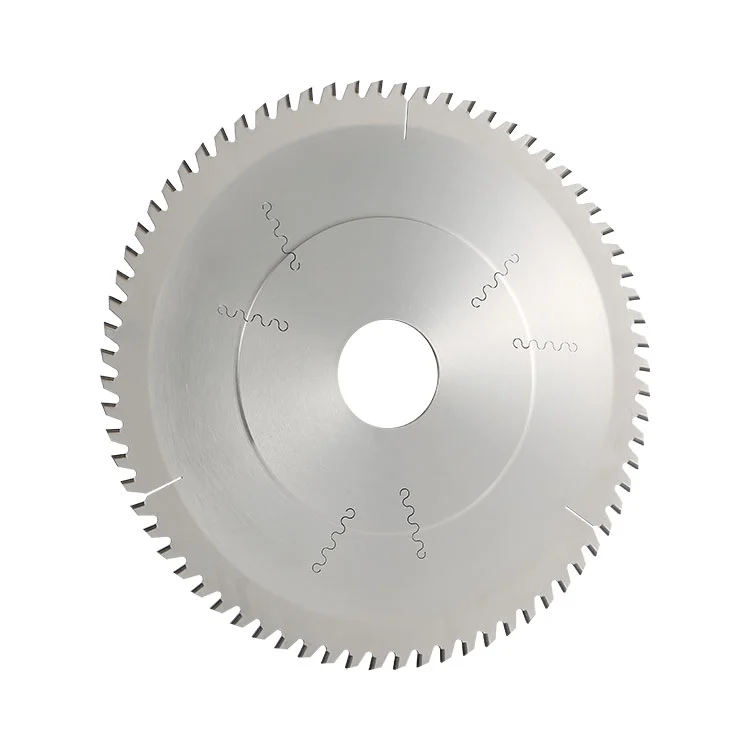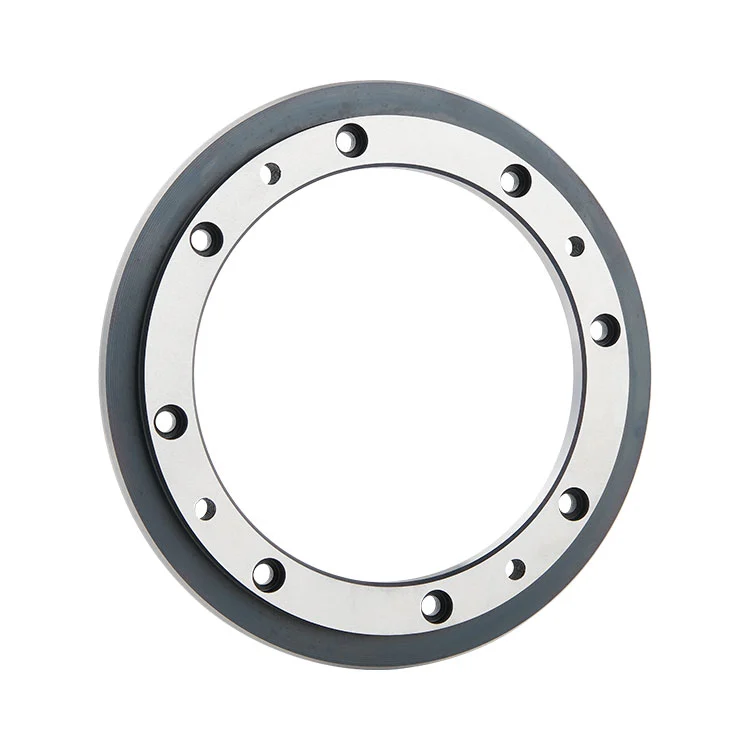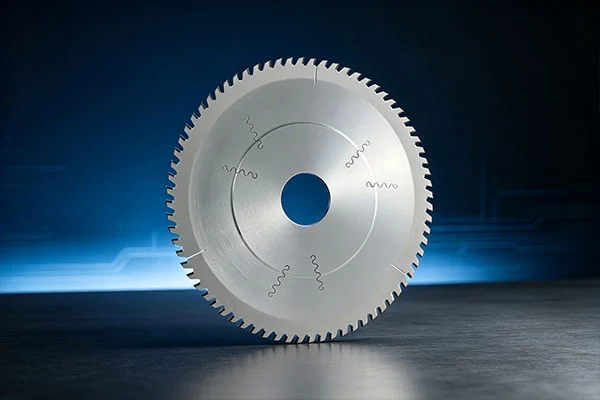
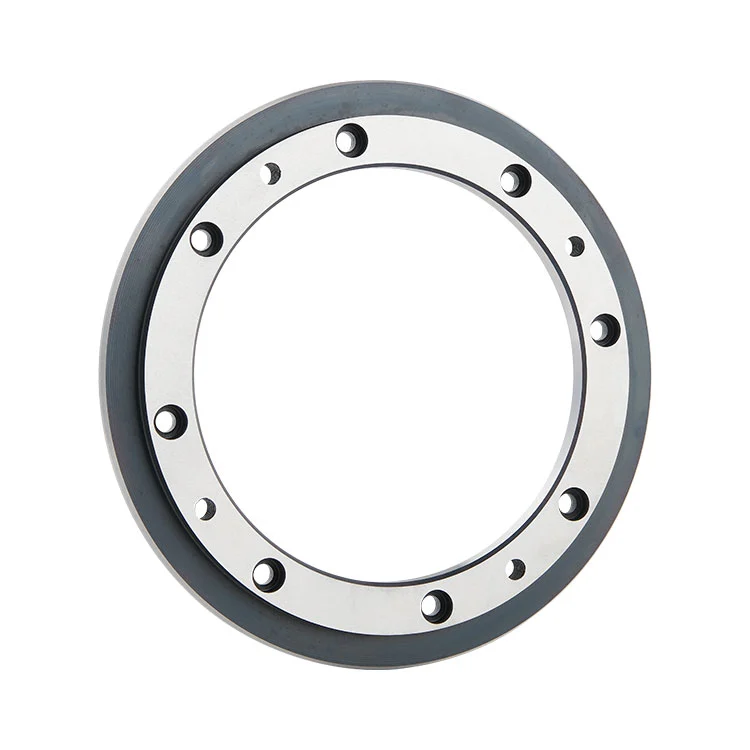
Stałe wymiary podłoża i czyste krawędzie tnące są ważne przy przygotowaniu materiału PCB. W ciągłej produkcji,Frez do cięcia PCB z węglików spiekanychodgrywa praktyczną rolę przy wzdłużnym cięciu laminatu platerowanego miedzią (CCL) i prepregu PP przed kolejnymi procesami produkcji PCB. Dobór materiału, geometria ostrza, dokładność wymiarowa oraz koordynacja noży górnych i dolnych mają wpływ na końcowy wynik cięcia.
1. Rola cięcia wzdłużnego w produkcji PCB
2. Dlaczego wybór materiału ma znaczenie
4. Koordynacja górnego i dolnego noża
5. Typowe przyczyny powstawania zadziorów
6. Kontrola i konserwacja narzędzi
Cięcie wzdłużne jest ważnym etapem przygotowawczym w produkcji materiałów bazowych PCB. Laminat pokryty miedzią i prepreg PP są dostarczane w arkuszach lub rolkach, które mogą wymagać cięcia wzdłużnego w celu osiągnięcia wymiarów potrzebnych do dalszej obróbki.
Podczas tej operacji noże krążkowe współpracują z maszyną do cięcia wzdłużnego, dzieląc materiał wzdłuż ustalonej linii cięcia. Jakość cięcia może mieć wpływ na obsługę materiału, spójność wymiarową i stan krawędzi przed późniejszymi operacjami laminacji i produkcji PCB.
W przeciwieństwie do cięcia ogólnego, cięcie podłoża PCB wymaga zwrócenia uwagi na właściwości materiału i warunki cięcia. Nierówne cięcie, nadmierne zadziory lub rozwarstwienie materiału mogą powodować dodatkowe prace związane z kontrolą i obsługą. Wybór odpowiedniego oprzyrządowania jest zatem ważną częścią utrzymania stabilnego procesu produkcyjnego.
Materiał użyty do produkcji noża rozcinającego wpływa na jego odporność na zużycie, twardość, stabilność wymiarową i zdolność wytrzymywania powtarzających się obciążeń tnących. Właściwości te są szczególnie istotne w środowiskach produkcji ciągłej, gdzie krawędź tnąca jest narażona na wielokrotny kontakt z materiałami bazowymi PCB.
SKD11 to wysokowęglowa stal narzędziowa o dużej zawartości chromu zawierająca pierwiastki stopowe, takie jak chrom, molibden i wanad. Dzięki odpowiedniej obróbce cieplnej i precyzyjnemu szlifowaniu może zapewnić twardość i odporność na zużycie wymagane w zastosowaniach przemysłowych.
W przypadku tego noża najnowocześniejsza twardość po obróbce cieplnej może osiągnąć 60–62 HRC. Materiał zapewnia również stabilność wymiarową oraz równowagę twardości i wytrzymałości, dzięki czemu ostrze jest w stanie wytrzymać wielokrotne operacje cięcia i uderzenia materiału.
Dobór materiału powinien być jednak nadal dostosowany do rzeczywistego podłoża, konfiguracji maszyny i warunków produkcji. Sama twardsza krawędź tnąca nie gwarantuje idealnego rezultatu cięcia, jeśli ustawienie ostrza, luz lub stan maszyny są nieodpowiednie.
Precyzja ostrza bezpośrednio wpływa na konsystencję cięcia. Podczas cięcia podłoża PCB odchylenia wymiarowe i bicie ostrza mogą prowadzić do zmian w szerokości cięcia, nierównych krawędzi lub niestabilnej pracy.
Na precyzję okrągłego noża rozcinającego wpływa kilka czynników produkcyjnych i kontrolnych:
● Dokładność wymiarowa:Średnica zewnętrzna, średnica wewnętrzna i grubość muszą być dopasowane do sprzętu do cięcia wzdłużnego i wymaganej konfiguracji cięcia.
● Końcowe bicie:Kontrolowanie bicia końcowego pomaga utrzymać stałą szerokość cięcia i zmniejsza nierówny kontakt podczas pracy.
● Płaskość:Płaskość ostrza zapewnia stabilne pozycjonowanie i płynną pracę przy określonej prędkości maszyny.
● Najnowocześniejszy stan:Precyzyjne szlifowanie pomaga uzyskać spójną krawędź, a kontrola końcowa sprawdza, czy nie ma wiórów, zadrapań i zadziorów.
Czynniki te współdziałają ze sobą. Odpowiednio szlifowane ostrze o kontrolowanych wymiarach może pomóc w utrzymaniu powtarzalnych warunków cięcia podczas całej produkcji.
Wiele systemów cięcia podłoża PCB wykorzystuje układ noży górnego i dolnego. Dwa okrągłe noże współpracują ze sobą na wale tnącym, tworząc toczny ruch tnący. Ich względne położenie i prześwit są ważne w procesie cięcia.
Pojedynczy nóż nie jest w stanie samodzielnie wykonać zamierzonej operacji cięcia wzdłużnego. Noże górne i dolne należy dobrać odpowiednio do konstrukcji maszyny, grubości materiału i wymagań dotyczących cięcia.
Nieprawidłowy luz, niewspółosiowość lub nadmierne bicie wału mogą mieć wpływ na sekcję tnącą, nawet jeśli same ostrza są w dobrym stanie. Podczas instalacji i konfiguracji operatorzy powinni sprawdzić parowanie noży, położenie i stan maszyny przed rozpoczęciem ciągłej produkcji.
Zadziory i nierówne krawędzie tnące to częste problemy wymagające systematycznego rozwiązywania problemów. Niekoniecznie oznaczają one wadę noża rozcinającego. Do problemu może przyczyniać się kilka czynników związanych z procesem i sprzętem.
● Zużyta krawędź tnąca:Pasywowana krawędź może nie przecinać podłoża w sposób czysty, co skutkuje zwiększoną liczbą zadziorów.
● Nieprawidłowy luz noża:Nieodpowiedni odstęp między nożami górnym i dolnym może mieć wpływ na działanie toczącego się cięcia.
● Nadmierne bicie końcowe:Nierówny ruch ostrza może powodować nierówne warunki cięcia na całej szerokości materiału.
● Stan materiału:Różnice w grubości podłoża lub zawartości wilgoci mogą wpływać na zachowanie podczas cięcia.
● Zużycie wału maszyny:Zużyty lub niestabilny wał tnący może mieć wpływ na położenie ostrza i dokładność działania.
W przypadku pogorszenia się jakości cięcia wspólne sprawdzenie ostrza, maszyny i podłoża jest skuteczniejsze niż wymiana noża bez ustalenia przyczyny.
Kontrola jakości rozpoczyna się od kontroli surowców i trwa poprzez obróbkę skrawaniem, obróbkę cieplną, szlifowanie i kontrolę końcową. Każdy etap pomaga zidentyfikować potencjalne problemy, zanim ploter wejdzie do produkcji.
Surowy materiał SKD11 można sprawdzić pod kątem składu materiału, stanu metalograficznego i twardości. Podczas obróbki inspektorzy weryfikują kluczowe wymiary i płaskość. Kontrola obróbki cieplnej obejmuje pobieranie próbek twardości partii, natomiast kontrola precyzyjnego szlifowania koncentruje się na tolerancjach wymiarowych, płaskości i biciu końcowym.
Przed wysyłką krawędź tnąca jest sprawdzana pod mikroskopem pod kątem wiórów, zadrapań i zadziorów. Gotowe produkty poddawane są także kontroli wymiarowej i wyglądu.
Podczas pracy noża tnącego jego krawędź tnąca stopniowo się zużywa. W zależności od pozostałego stanu ostrza i dostępnego naddatku na szlifowanie, ponowne szlifowanie może przywrócić jego zdolność cięcia i wydłużyć jego żywotność.
Regularna kontrola krawędzi tnącej, luzu noża i wału tnącego może pomóc w zidentyfikowaniu rozwijających się problemów, zanim spowodują one znaczące przerwy w produkcji. Ponowne szlifowanie powinno odbywać się zgodnie z odpowiednimi wymaganiami technicznymi, aby zachować wymagane wymiary i geometrię ostrza.
Wybór odpowiedniego frezu to coś więcej niż tylko sprawdzenie jego średnicy zewnętrznej. Narzędzie musi być dopasowane do maszyny do cięcia wzdłużnego, rodzaju materiału i wymagań produkcyjnych.
Przed potwierdzeniem specyfikacji producenci powinni rozważyć:
● Tworzywo:Należy potwierdzić, czy aplikacja wymaga prepregu CCL, PP lub innego kompatybilnego podłoża.
● Konfiguracja maszyny:Sprawdź wałek tnący, układ mocowania i wymagania dotyczące parowania górnego i dolnego noża.
● Wymiary:Potwierdź średnicę zewnętrzną, średnicę wewnętrzną i grubość z rysunkami wyposażenia.
● Wymagania dotyczące cięcia:Określ wymaganą szerokość cięcia i akceptowalny stan krawędzi skrawającej.
● Testowanie próbne:Przed przystąpieniem do produkcji większych ilości należy ocenić jakość cięcia, spójność wymiarową i stan zadziorów na rzeczywistej maszynie.
Dla porównania, specyfikacje produktu wymienione dla tego noża obejmują średnice zewnętrzne 150 mm, 190 mm i 200 mm, średnice wewnętrzne 100 mm lub 140 mm i grubości 12 mm lub 15 mm. Wymiary niestandardowe można również omówić zgodnie z rysunkami wyposażenia.
Dostarczenie dokładnych rysunków maszyn i informacji o podłożu pomaga producentowi narzędzi ocenić zgodność wymiarową i zalecić odpowiednią konfigurację.
A:Ten typ przecinarki przeznaczony jest do wzdłużnego cięcia laminatu miedziowanego (CCL) i prepregu PP stosowanych w produkcji materiałów bazowych PCB.
A:Górne i dolne noże współpracują ze sobą, tworząc toczący się proces cięcia. Ich parowanie i prześwit są niezbędne dla zamierzonego procesu rozcinania.
A:SKD11 zapewnia wysoką twardość i odporność na zużycie po odpowiedniej obróbce cieplnej. Te właściwości sprawiają, że nadaje się do powtarzalnych operacji cięcia materiałów na bazie PCB.
A:Model ten przeznaczony jest do cięcia wzdłużnego materiałów bazowych CCL i PP, a nie gotowych płytek drukowanych FR4 z obwodami miedzianymi. Przed użyciem należy potwierdzić zastosowanie narzędzia u producenta narzędzia.
A:Sprawdź stan krawędzi tnącej, luz noża górnego i dolnego, bicie końcówki ostrza, stan podłoża i wał tnący. Wszystkie te czynniki mogą mieć wpływ na jakość cięcia.
A:Tak. Średnicę zewnętrzną, średnicę wewnętrzną i grubość można dostosować do rysunków klienta i wymagań sprzętowych.
A:Tak. Ponowne szlifowanie może przywrócić krawędź skrawającą, jeśli pozostanie wystarczający naddatek na szlifowanie. Rzeczywista liczba cykli szlifowania zależy od stanu ostrza i wymagań wymiarowych.
A:Przydatne informacje obejmują model maszyny do cięcia wzdłużnego, rysunki frezów, wymagane średnice zewnętrzne i wewnętrzne, grubość, rodzaj podłoża i docelowe wymiary cięcia.
Niezawodne cięcie podłoża PCB zależy od połączenia odpowiedniego materiału narzędzia, precyzyjnej produkcji, prawidłowego sparowania noży i stabilnych warunków pracy maszyny. Oceniając te czynniki łącznie, producenci mogą lepiej kontrolować jakość cięcia i utrzymywać spójne przygotowanie materiału na etapie poprzedzającym.
Szukasz odpowiedniego noża do cięcia wzdłużnego do swojej linii przetwarzania materiałów PCB?
Udostępnij naszemu zespołowi rysunki sprzętu i wymagania dotyczące cięcia.
Wyślij zapytanie