Produkty
Frez do ukosowania płytek PCB z węglików spiekanych
  • Frez do ukosowania płytek PCB z węglików spiekanychFrez do ukosowania płytek PCB z węglików spiekanych

Frez do ukosowania płytek PCB z węglików spiekanych

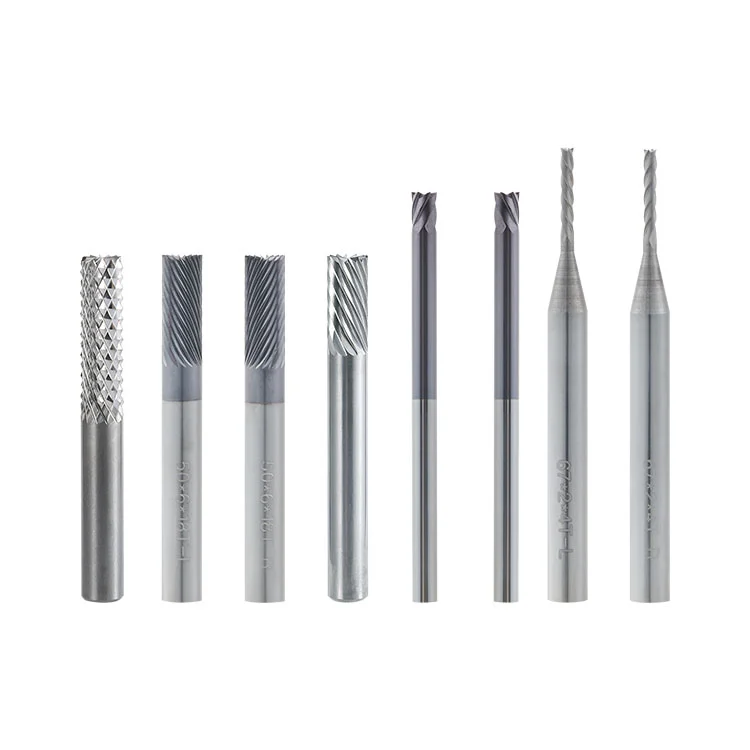
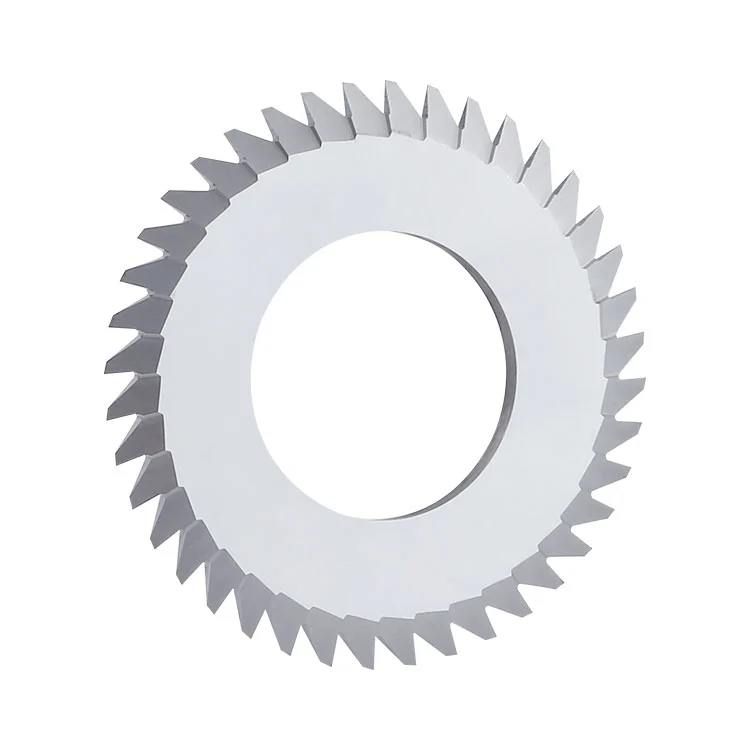
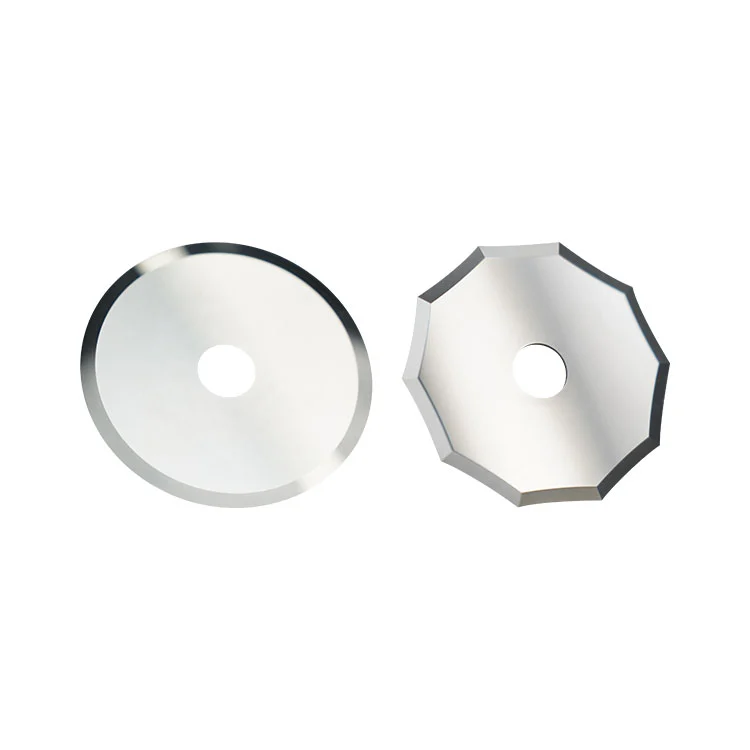
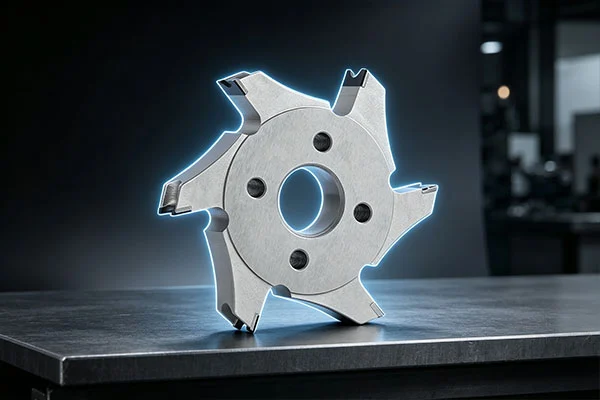
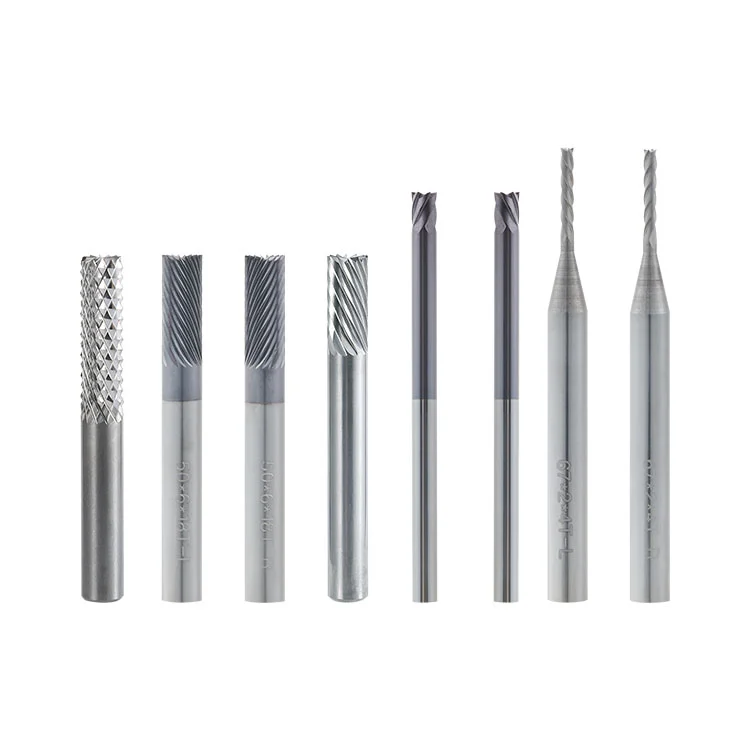
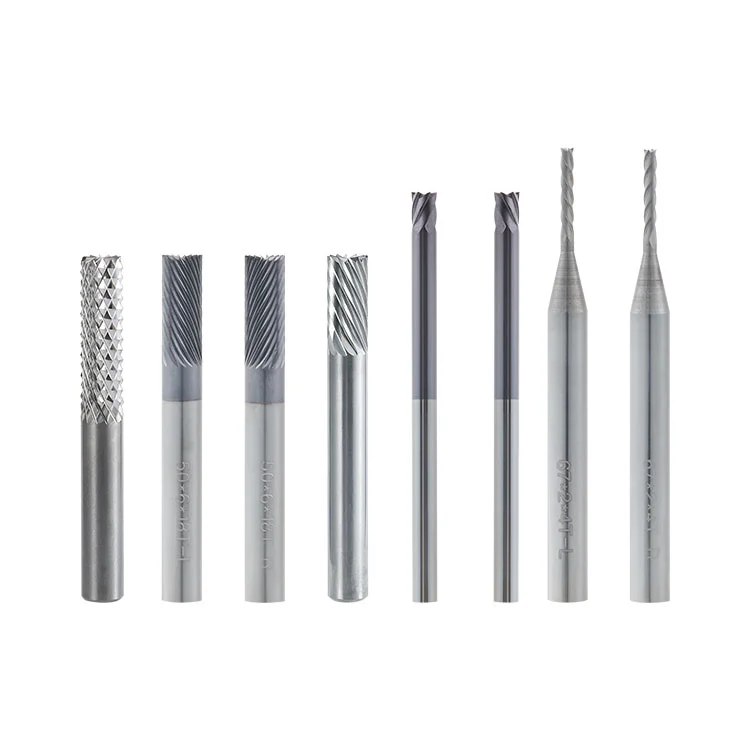
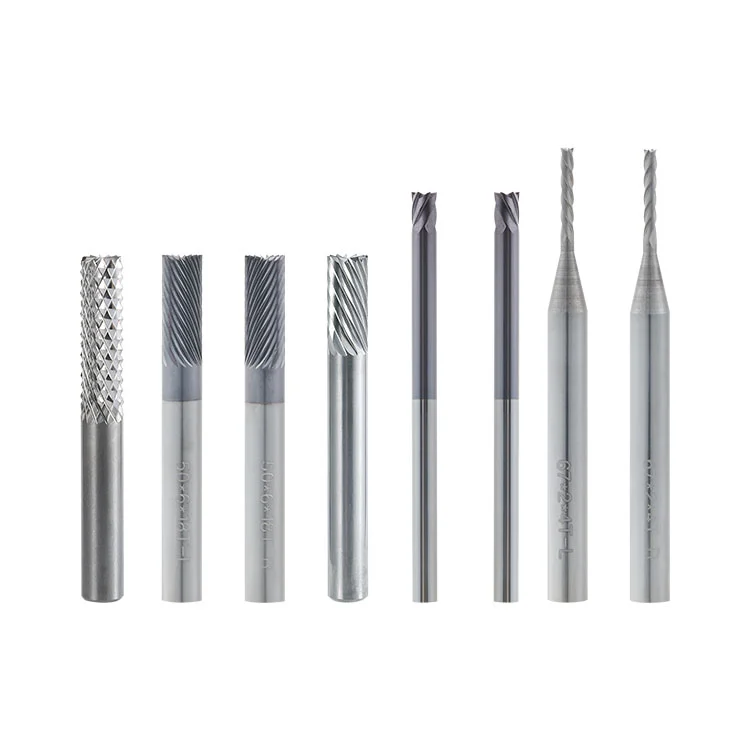
Jako profesjonalny dostawca, Winway oferuje węglikowy obcinak do ukosowania płytek PCB. Ten węglikowy obcinak do ukosowania płytek PCB został specjalnie zaprojektowany do obróbki ukosowania płytek PCB metodą złotego palca. Przyjmuje ultradrobnoziarniste podłoże z węglika spiekanego, stosowane do fazowania i ukosowania złotego palca PCB. Rozwiązuje typowe wady obróbki metodą gold-finger, takie jak ciągnienie folii miedzianej, odpryski miedzi, karby, wybielenia i zadziory. Krawędź tnąca jest nanoprecyzyjnie szlifowana, co zapewnia wysoką wydajność cięcia. Po obróbce krawędź złotego palca jest gładka i zaokrąglona, ​​​​spełniając niezawodność typu plug-pull i standard wyglądu klasy A. Kompatybilny z maszyną do ukosowania płytek PCB do ciągłej produkcji na dużą skalę i może być wielokrotnie szlifowany w celu wielokrotnego użytku.

    Jako profesjonalny producent, firma Winway oferuje węglikowy obcinak do ukosowania płytek PCB. Pełnowęglikowy obcinak do ukosowania do płytek typu goldfinger to narzędzie wykańczające do obróbki metodą goldfinger w przemyśle PCB. Służy do fazowania ukosów w miejscu styku ze złotymi palcami na płytce drukowanej, aby ułatwić wkładanie i wysuwanie złączy oraz zapobiegać zarysowaniu styków złącza przez złotą krawędź. Profil zębów i kąt cięcia są zoptymalizowane pod kątem struktury kompozytowej składającej się z warstwy złocenia, warstwy miedzi i podłoża FR4. Zmniejsza uszkodzenia warstwy złocenia i folii miedzianej podczas ciągnięcia, przy wysokiej konsystencji obróbki, odpowiedni do masowej produkcji płytek PCB ze złotymi palcami.

    Carbide PCB Tungsten Steel V-Cut Cutter

    Definicja produktu

    Frez ukośny z węglika spiekanego do płytek ze złotym palcem (węglik PCB Bevel Cutter): Narzędzie do wykańczania wykonane z węglika spiekanego poprzez spiekanie, precyzyjne szlifowanie CNC i najnowocześniejszą obróbkę honowania. Specjalnie stosowany do fazowania ukośnego położenia złotego palca PCB, tworzy wyznaczoną nachyloną płaszczyznę na krawędzi złotego palca, aby zapewnić płynne podłączanie i wyciąganie złącza.

    Analiza materiału

    Materiał bazowy: Węglik spiekany (stal wolframowa) Zastosuj ultradrobnoziarnisty węglik spiekany ze zoptymalizowanym stosunkiem spoiwa kobaltowego. Frez do cięcia płytek PCB z węglików spiekanych wykorzystuje tę strukturę materiału:

    • 1. Wysoka twardość i doskonała odporność na zużycie, krawędź nie jest łatwa do szybkiej pasywacji podczas długotrwałego cięcia pozłacanej warstwy;
    • 2. Zrównoważona wytrzymałość, odporność na odpryskiwanie zębów i pękanie krawędzi podczas obróbki narożników ze złotymi palcami;
    • 3. Dobra stabilność termiczna, niełatwa do wyżarzania przy szybkim cięciu, zmniejsza spalanie płyty i uszkodzenia złotej powierzchni;
    • 4. Gęsty materiał, krawędź tnącą można zeszlifować do bardzo ostrego stanu, aby zmniejszyć siłę ciągnącą na warstwie złota i miedzi.

    Wyniki testu wydajności

    • 1. Test wyglądu złotego palca: Obrobiona maszynowo nachylona płaszczyzna ze złotymi palcami jest gładka, bez łuszczenia się złotej warstwy, ciągnienia miedzi, nacięć lub wybielania włóknem szklanym, zgodna ze standardem IPC i wymaganiami akceptacji wyglądu klienta.
    • 2. Test trwałości użytkowej: W tych samych warunkach pracy frez węglikowy o specjalnym profilu zębów do złotego palca ma dłuższą żywotność niż zwykłe frezy ukosowe, co zmniejsza częstotliwość wymiany narzędzi.
    • 3. Wysoka stabilność prędkości: Zgodna z regularną prędkością obrotową maszyny do ukosowania ze złotym palcem, brak wyraźnych śladów drgań podczas ciągłej obróbki i stabilny kąt ukosu.
    • 4. Weryfikacja typu plug-pull: Obrobiona maszynowo, nachylona płaszczyzna ze złotym palcem nie porysuje końcówek złącza podczas testu plug-pull przy stabilnej wydajności styku.

    Podstawowe zalety

    • 1. Ochrona przed złoceniem: specjalna, najnowocześniejsza konstrukcja zapewniająca miękkie cięcie, zmniejsza odpryskiwanie warstwy złota i ciągnienie folii miedzianej;
    • 2.Stabilna precyzja w płaszczyźnie nachylonej: równomierny kąt ukosu o dobrej spójności wymiarowej i wysokiej wydajności gotowego produktu;
    • 3. Odporne na zużycie i trwałe: podłoże z węglika spiekanego, odpowiednie do ciągłej obróbki dużych ilości płytek PCB ze złotym palcem;
    • 4. Drobna krawędź tnąca zapewniająca gładkie wykończenie krawędzi bez wtórnego polerowania ręcznego;
    • 5. Można zwrócić do fabryki w celu ponownego przeszlifowania. Naprawione stare noże można ponownie wykorzystać na maszynie, co pozwala obniżyć koszty materiałów eksploatacyjnych.
    • 6. Kompatybilny z głównymi maszynami do fazowania ze złotymi palcami.

    Tabela specyfikacji (wspólna dla Gold-finger)

    Porządkowy Średnica (D) Liczba zębów (P) Średnica trzpienia (d) Długość (L1) Długość całkowita (L)
    01 2 4 6 15 50/67
    02 3 6 6 15 50/67
    03 4 8 6 15 50/67
    04 6 12 6 15 50/67
    05 6.35 18 6.35 18 50/67
    06 3.175 6 3.175 4.5 50
    07 2 4 3.175 14 54
    08 3.175 10 3.175 12 54
    09 2 4 3.175 14 67
    10 3.175 6 3.175 16 67
    11 1.5 4 6 14 50
    12 2 4 6 14 50
    13 6 18 6 16 50
    14 2 4 6 14 67
    15 3 6 6 14 67
    16 4 8 6 16 67
    17 6 18 6 30 80
    18 6 12 6.35 25 50
    19 6.35 18 6.35 25 50

    Zakres zastosowania

    Fabryka PCB: Fazowanie skośne dla złotego palca (aplikacja rdzenia);

    Różne płytki drukowane ze złotym palcem: płyta paska pamięci, płyta sterowania przemysłowego, płyta interfejsu złącza, płyta sterownika wyświetlacza itp.;

    Wykończenie wtórne w przypadku przerobionych desek ze złotymi palcami.

    Standard kontroli kontroli jakości

    • 1.Surowiec: Kontrola pobierania próbek twardości i wielkości ziarna dla podłoża z węglika spiekanego;
    • 2. Tolerancja wymiarowa: Tolerancja średnicy zewnętrznej, długości, liczby zębów i kąta skosu ± 0,01 mm;
    • 3.Pełna kontrola wzrokowa krawędzi skrawającej: Brak odprysków, karbów i zarysowań po szlifowaniu;
    • 4. Dynamiczna korekta równowagi, brak bicia podczas szybkich obrotów;
    • 5. Weryfikacja próbnego cięcia obróbki: Próbne cięcie złotym palcem, potwierdzenie braku łuszczenia się złota lub wad ciągnienia;
    • 6. Pełna kontrola gotowych towarów oraz ponowna kontrola przed dostawą.

    Przykładowy proces testowy

    • 1. Klient potwierdza specyfikację frezu ukosowego ze złotymi palcami z węglika spiekanego;
    • 2. Wykonaj próbne cięcie maszynowe, sprawdź powierzchnię skosu ze złotym palcem, sprawdź, czy nie występuje łuszczenie się złota / ciągnienie miedzi;
    • 3. Potwierdź, że wydajność obróbki spełnia wymagania;
    • 4.Dostawa masowa po zatwierdzeniu próbki; dostępna jest wersja próbna w małych partiach.

    Wsparcie posprzedażowe

    • 1. Wymienić na fabryczne wady jakościowe (z wyłączeniem spalenia na sucho i uszkodzeń spowodowanych przez człowieka);
    • 2. Usługa ponownego szlifowania jest dostępna po zużyciu narzędzia;
    • 3. Zapewnij wskazówki dotyczące parametrów obróbki, pomóż rozwiązać nieprawidłowości w obróbce, takie jak łuszczenie się i ciągnienie złota;
    • 4. Szybkie dostosowywanie do niestandardowych specyfikacji.

    Nieobowiązujące Warunki Pracy

    • 1. Nie do cięcia grubych elementów z litego metalu i stali nierdzewnej; krawędź węglikowa jest łatwa do wykruszania podczas obróbki twardego metalu.
    • 2. Przedmioty obrabiane zmieszane z masywnymi twardymi zanieczyszczeniami metalicznymi lub grubymi twardymi cząstkami, które spowodują uszkodzenie krawędzi skrawającej w wyniku uderzenia.
    • 3. Nadmierna głębokość cięcia w jednym przejściu doprowadzi do wykruszenia krawędzi i deformacji podłoża.
    • 4.Sprzęt bez skutecznego systemu odpylania; nagromadzony pył z włókna szklanego przyspieszy zużycie krawędzi tnącej i porysuje powierzchnię.
    • 5. Obróbka w warunkach dużego bicia wrzeciona lub luźnego mocowania; wibracje łatwo spowodują odpryskiwanie krawędzi węglika.
    • 6.Długotrwałe cięcie na sucho pod dużym obciążeniem bez rozpraszania ciepła spowoduje wyżarzanie termiczne narzędzia i spadek ostrości.

    Typowe nieporozumienia dotyczące selekcji

    • 1.❌ Nieporozumienie: Więcej zębów zawsze oznacza lepszą jakość obróbki. Korekta: Nadmierna ilość zębów zwiększa obciążenie skrawania w przypadku cienkiej, pozłacanej warstwy. Wybierz odpowiednią liczbę zębów dostosowaną do grubości deski i szerokości złotego palca, zbyt wiele zębów może powodować łuszczenie się warstwy złota.
    • 2.❌ Nieporozumienie: Ten sam frez może być używany dla różnych kątów ukosowania. Korekta: Kształt zęba narzędzia i kąt przyłożenia są zaprojektowane dla stałego kąta ukosu. Nie osiągaj innego kąta tylko poprzez regulację parametrów maszyny, spowoduje to słabą powierzchnię i łuszczenie się złota.
    • 3.❌ Nieporozumienie: Nowe narzędzie musi pracować z maksymalną prędkością posuwu. Korekta: Nowy ostry frez powinien przyjmować umiarkowany posuw podczas obróbki docierania. Agresywne parametry w początkowej fazie użytkowania łatwo rozdzierają cienką złoconą powłokę.

    Zakazy obsługi maszyn

    • 1. Nie rozpoczynaj cięcia przy nadmiernym biciu wrzeciona, brudnej lub zużytej tulei zaciskowej; wibracje spowodują odpryskiwanie krawędzi węglika.
    • 2.Zabroń kolizji narzędzia lub wrzeciona rozruchowego z niezamocowanym przedmiotem obrabianym.
    • 3. System odpylania musi być włączony; pył będzie ścierał krawędź tnącą i porysował pozłacaną powierzchnię.
    • 4.Zabroń zatrzymania awaryjnego i ostrej zmiany kierunku posuwu przy dużych prędkościach obrotowych.
    • 5.Nie przekraczaj zalecanej głębokości cięcia w jednym przejściu.
    • 6. Zapobiegaj upuszczeniu narzędzia i mocnemu uderzeniu. Węglik jest kruchy, niewielkie uderzenie spowoduje niewidoczne mikropęknięcia.

    Analiza usterek

    Nienormalne zjawisko Pierwotna przyczyna
    Złocisty peeling złocisty/odpryski miedziane Pasywacja krawędzi ostrza, nadmierna prędkość posuwu, niedopasowany profil zęba, niewłaściwa prędkość obrotowa, niewystarczające zbieranie pyłu.
    Rysowanie i zadziory folii miedzianej na skosowanej powierzchni Niewystarczająca ostrość krawędzi, zużycie narzędzia, niewystarczające szlifowanie wykończeniowe krawędzi.
    Najnowocześniejszy węglik spiekany Kolizja narzędzia, twarde zanieczyszczenia wewnątrz płyty, duże bicie wrzeciona, nadmierna głębokość skrawania w jednym przejściu.
    Niestabilny kąt skosu Słaba koncentryczność, ślizgająca się tuleja zaciskowa, luźne mocowanie przedmiotu obrabianego, chwyt wygięty pod wpływem uderzenia.
    Żywotność narzędzia znacznie poniżej oczekiwań Niewłaściwe parametry skrawania, słaby efekt odpylania, zdeformowany chwyt powodujący niestabilność skrawania.

    Konserwacja

    • 1.Przechowywanie: Przechowywać pojedynczo w specjalnej skrzynce narzędziowej z najnowocześniejszym zabezpieczeniem. Bez układania w stosy lub nago, unikaj uderzenia kolizji.
    • 2.Przed operacją: Kontrola wzrokowa ostrza pod kątem odprysków lub pęknięć; oczyścić pył z tulei zaciskowej; sprawdzić bicie wrzeciona.
    • 3.Podczas obróbki: Utrzymuj ciągłą pracę układu odpylania/przedmuchu powietrza. Okresowo sprawdzaj jakość powierzchni skosu, monitoruj zużycie ostrza i deformację chwytu.
    • 4.Po obróbce: Wydmuchać wióry i pył za pomocą niskociśnieniowego pistoletu pneumatycznego, nie zarysować krawędzi węglika twardymi przedmiotami; sprawdzić krawędź pod kątem mikroodprysków.
    • 5. Obsługa: Trzymaj tylko za część trzonkową, nie dotykaj ostrej końcówki tnącej; zapobiegaj upuszczeniu, aby uniknąć wygięcia chwytu i złomu narzędzia.

    Często zadawane pytania

    P1: Co powoduje łuszczenie się warstwy złota podczas obróbki metodą gold-finger?

    A1: Przyczyną może być pasywacja krawędzi skrawającej, nadmierna prędkość posuwu, niedopasowany profil zęba narzędzia lub niewłaściwa prędkość obrotowa. Zastosuj specjalny frez ukośny do złotego palca i zoptymalizuj parametry cięcia.

    P2: Co prowadzi do rysowania miedzi i zadziorów na nachylonej płaszczyźnie ze złotym palcem?

    A2: Niewystarczająca ostrość lub zużycie krawędzi skrawającej. Niewystarczające drobne szlifowanie ostrza węglika spowoduje ściąganie folii miedzianej. Należy wybrać wersję z drobno wykończonym ostrzem.

    P3: Czy ten nóż można wielokrotnie szlifować?

    A3: Tak. Węglik spiekany umożliwia wielokrotne szlifowanie. Po naprawie jego wydajność skrawania jest zbliżona do nowego narzędzia, co pozwala zaoszczędzić koszty. Frez do ukosowania płytek PCB z węglików spiekanych można ponownie szlifować w celu wielokrotnego użytku.

    Wyślij zapytanie
    Informacje kontaktowe
    • Adres

      Budynek 17, park przemysłowy Yonglida Tiansheng, nr 50 Gangkou Avenue, dystrykt Wanjiang, miasto Dongguan, prowincja Guangdong, Chiny

    Wyślij swoje zapytanie dotyczące narzędzi do cięcia PCB PCD, narzędzi do cięcia w kształcie litery V do płytek PCB z węglików spiekanych i narzędzi do rowkowania w kształcie litery V do płytek PCB do Dongguan Weicheng Electronic Co., Ltd. Zostaw swój e-mail i podaj nam materiał, sprzęt i specyfikację narzędzi, z których pochodzi płytka, a my odpowiemy w ciągu 24 godzin, przesyłając bezpośrednią wycenę z fabryki, opcje bezpłatnych próbek i zalecenia dotyczące niestandardowych narzędzi. Skontaktuj się z nami, aby rozpocząć realizację zamówienia.
    X
    Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie. Polityka prywatności
    OdrzucićPrzyjąć