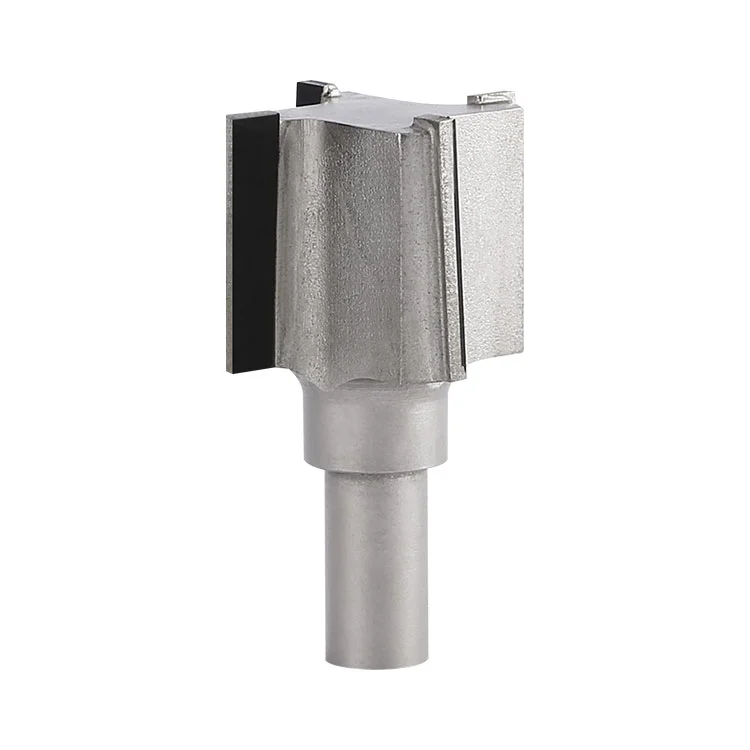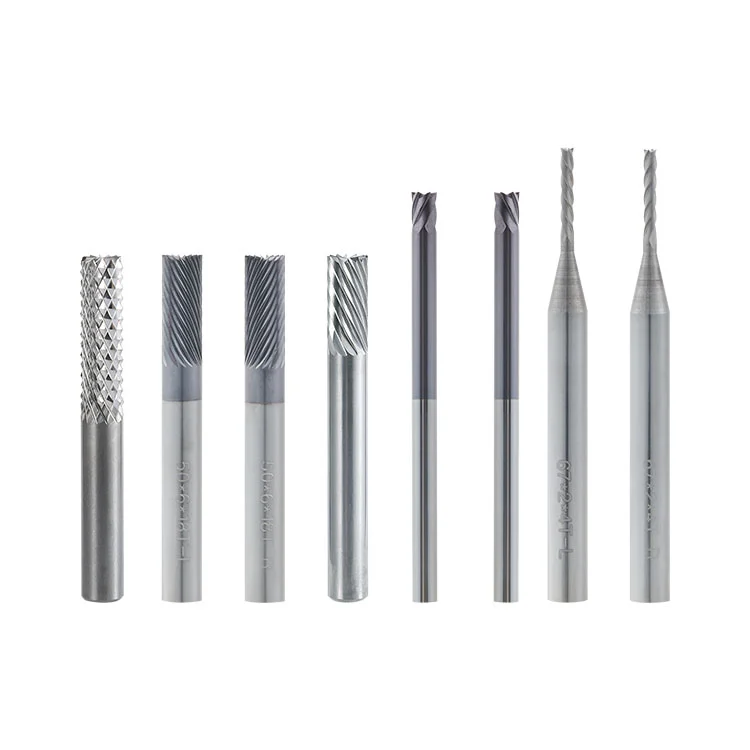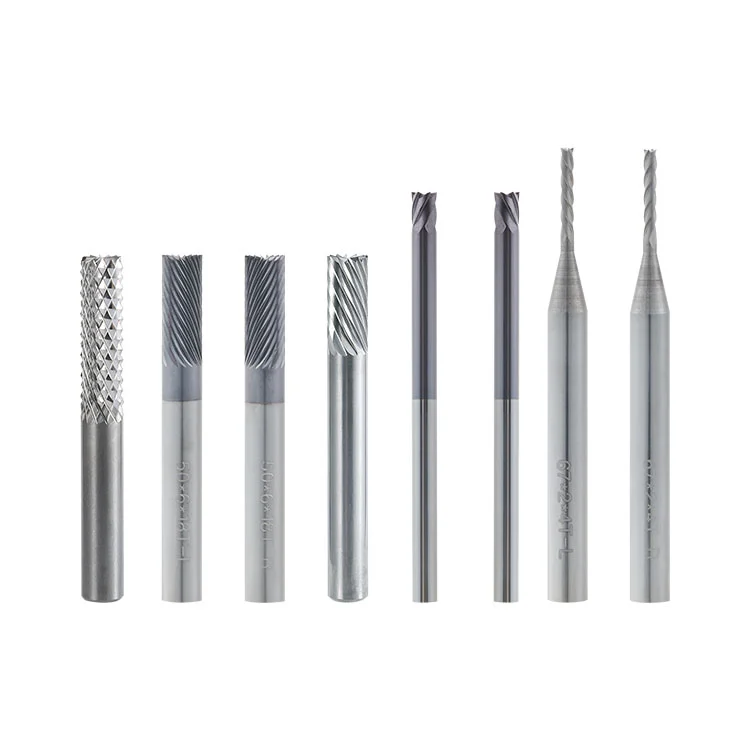
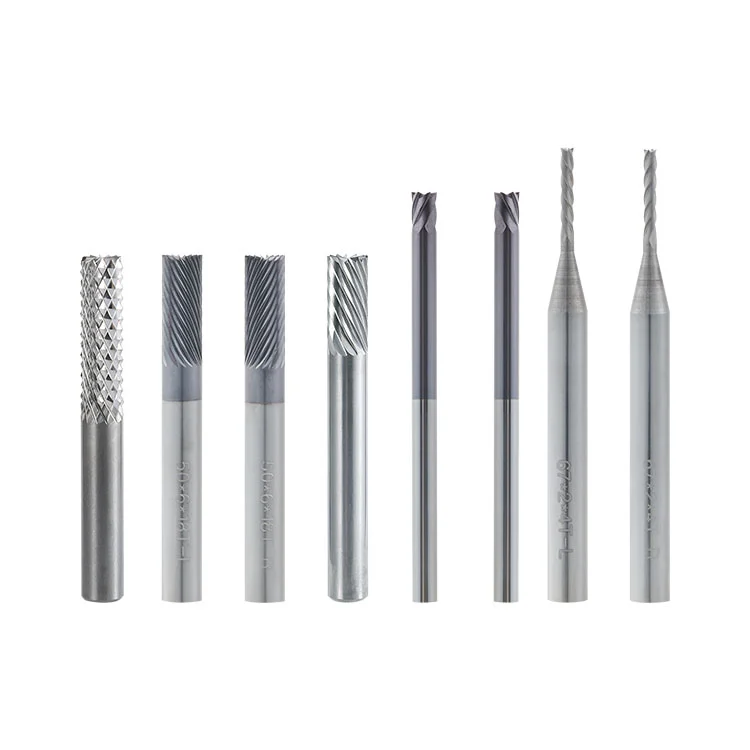
Dongguan Weicheng Electronic Co., Ltd.opracowuje narzędzia do cięcia płytek PCB do przemysłowej obróbki płyt, m.inFrez do fazowania krawędzi PCB z węglików spiekanych, narzędzie z pełnego węglika spiekanego przeznaczone do fazowania i fazowania metodą gold palcowej. Dzięki prostej konstrukcji trzpienia i pasywowanej, polerowanej na lustro krawędzi tnącej, ten obcinak pomaga uzyskać gładkie, nachylone powierzchnie, jednocześnie zmniejszając ryzyko zarysowania lub łuszczenia się pozłacanej warstwy podczas przygotowywania złącza PCB.
1. Dlaczego fazowanie złotym palcem ma znaczenie
2. Jak działa proces fazowania
3. Korzyści z konstrukcji węglikowej
4. Pasywacja i polerowanie lustrzane
5. Wybór odpowiedniego rozmiaru noża
Złote palce to przewodzące obszary styków umieszczone wzdłuż krawędzi płytki drukowanej. Są powszechnie używane do łączenia płytki drukowanej z kompatybilnym gniazdem lub złączem. Przed włożeniem końce złotych palców mogą wymagać skosu, aby utworzyć nachyloną powierzchnię prowadzącą.
Odpowiednio obrobiony skos pomaga wprowadzić płytkę do złącza i zapewnia płynne wkładanie i wyjmowanie. Stan pozłacanej powierzchni jest szczególnie ważny, ponieważ zarysowania, odpryski czy nierówności krawędzi mogą mieć wpływ na powierzchnię styku i wygląd gotowej płyty.
W zautomatyzowanej produkcji PCB do obróbki krawędzi płytki wykorzystywany jest dedykowany frez do fazowania. Jego nowoczesny stan, dokładność wymiarowa i kompatybilność z maszyną mają wpływ na konsystencję gotowego skosu.
Frez węglikowy jest mocowany na wrzecionie automatycznej maszyny do fazowania płytek PCB. Podczas pracy narzędzie obraca się z dużą prędkością, podczas gdy płytka drukowana jest transportowana przez maszynę z kontrolowaną prędkością posuwu.
Koniec złotego palca styka się z obrotową krawędzią tnącą, która frezuje krawędź deski, tworząc nachyloną powierzchnię prowadzącą. Proces jest przeznaczony do obróbki ciągłej i może zapewnić spójny ukos, jeśli ustawienie maszyny i warunki podawania są odpowiednio kontrolowane.
Ważną kwestią jest to, że sam frez nie określa kąta skosu. Kąt ukosu jest wstępnie ustawiony i regulowany przez maszynę do ukosowania. Frez jest narzędziem z chwytem prostym, a wymagany kąt obróbki określa konfiguracja maszyny.
Frez wykonany jest z bardzo drobnoziarnistego węglika spiekanego, zwanego również powszechnie stalą wolframową. Materiał ten zapewnia wysoką twardość i odporność na zużycie, dzięki czemu nadaje się do powtarzalnych operacji cięcia w produkcji płytek PCB.
Jego konstrukcja z węglika spiekanego zapewnia wydajność cięcia wymaganą do ciągłego fazowania złotego palca. Niemniej jednak przy wyborze narzędzia należy wziąć pod uwagę materiał płyty, wrzeciono maszyny, parametry skrawania i wielkość produkcji.
W przypadku płyt o dużej zawartości włókna szklanego lub dużej zawartości wypełniacza nieorganicznego zużycie narzędzi może wzrosnąć. Materiały te należy ocenić poprzez obróbkę próbki, aby potwierdzić jakość cięcia i kompatybilność narzędzi przed masową produkcją.
Stan krawędzi skrawającej jest szczególnie istotny przy obróbce pozłacanych krawędzi PCB. Nieobrobiona ostra krawędź lub uszkodzona krawędź tnąca mogą powodować zadrapania, tarcie lub miejscowe naprężenia podczas procesu ukosowania.
Pasywacja i polerowanie lustrzane pomagają usunąć ostre punkty wzdłuż krawędzi tnącej i uzyskać gładszą powierzchnię styku. Może to zmniejszyć tarcie o pozłacaną warstwę i zmniejszyć ryzyko łuszczenia się złota podczas obróbki.
Jednak nóż to tylko jeden z czynników wpływających na efekt końcowy. Należy również wziąć pod uwagę przyczepność warstwy złota, stan płyty, bicie wrzeciona, usuwanie pyłu i prędkość podawania. Przed ciągłą produkcją zaleca się kontrolę pierwszego artykułu.
Wybór frezu wyłącznie na podstawie jego średnicy może prowadzić do problemów z montażem lub obróbką. Narzędzie musi być dopasowane do wrzeciona, tulei zaciskowej i dostępnej przestrzeni montażowej ukosowarki.
Zakres specyfikacji produktów obejmuje różne kombinacje średnicy frezu, ilości zębów, średnicy trzpienia i długości. Wymienione średnice frezów obejmują 1,5 mm, 2 mm, 3 mm, 3,175 mm, 4 mm, 6 mm i 6,35 mm. Średnice chwytów wynoszą 3,175 mm, 6 mm i 6,35 mm, w zależności od modelu.
Przed złożeniem zamówienia potwierdź następujące informacje:
● Średnica frezu:Sprawdź wymaganą średnicę w porównaniu z przestrzenią montażową maszyny i konfiguracją przetwarzania.
● Średnica trzpienia:Dopasuj trzpień do wrzeciona i tulei zaciskowej, aby zapewnić bezpieczne mocowanie.
● Długość narzędzia:Potwierdź długość cięcia i długość całkowitą wymaganą do konfiguracji maszyny.
● Liczba zębów:Wybierz odpowiedni model zgodnie z wymaganymi warunkami obróbki i kompatybilnością sprzętu.
● Materiał płyty:Podaj typ PCB i odpowiednie właściwości materiału do oceny narzędzia.
Dostarczenie modelu maszyny, próbki istniejącego frezu lub rysunku technicznego może pomóc w zweryfikowaniu wymaganych wymiarów przed produkcją.
Zadrapania złotymi palcami, łuszczenie się powłoki i nierówne powierzchnie skosów mogą wynikać z kilku różnych przyczyn. Wymiana obcinarki bez sprawdzenia stanu maszyny i deski może nie rozwiązać podstawowego problemu.
Możliwe przyczyny to wyszczerbiona krawędź skrawająca, niewystarczająca pasywacja, nadmierne bicie narzędzia, słabe zbieranie pyłu, nadmierna prędkość posuwu lub słaba przyczepność warstwy złota. Sprawdź obcinak i powierzchnię PCB podczas testowania pierwszego artykułu.
Pofałdowania powierzchni i widoczne ślady narzędzi mogą być związane ze zużyciem wrzeciona lub tulei zaciskowej, niewystarczającą sztywnością narzędzia, niestabilnym transportem płyty lub nieodpowiednim stosunkiem prędkości wrzeciona do prędkości posuwu.
Nierówne kąty ukosu mogą wynikać z nieprawidłowych ustawień kąta maszyny, odchyleń w położeniu płyty, niestabilnego transportu lub nieprawidłowego bicia wrzeciona. Kąt ukosu należy sprawdzić i wyregulować za pomocą maszyny, zamiast zakładać, że frez ma stały kąt formowania.
Wysoka zawartość włókna szklanego, słabe odsysanie pyłu, nadmierna temperatura skrawania i nieodpowiednie parametry obróbki mogą przyspieszyć zużycie narzędzia. Regularna kontrola pomaga zidentyfikować zmiany w najnowocześniejszym stanie, zanim wpłyną one na jakość produkcji.
Prawidłowa instalacja i rutynowa konserwacja pomagają zachować stan narzędzia i wspierają stabilną obróbkę. Przed rozpoczęciem pracy sprawdź nóż pod odpowiednim powiększeniem pod kątem pęknięć, odprysków lub uszkodzeń krawędzi. Chwyt i tuleja powinny być czyste, a bicie narzędzia należy sprawdzić przed obróbką.
Podczas produkcji należy utrzymywać włączony system odpylania, aby usunąć włókno szklane i inne pozostałości po cięciu. Unikaj nagłych zmian prędkości podawania płyty, które mogą wprowadzić obciążenia udarowe i zwiększyć ryzyko uszkodzenia ostrza.
Po obróbce usuń kurz miękką szczoteczką i przechowuj przecinarkę w suchym miejscu. Unikaj kontaktu krawędzi tnącej z twardymi przedmiotami. Gdy krawędź stępi się, profesjonalne ponowne szlifowanie może przywrócić jej zdolność cięcia. Bicie należy sprawdzić ponownie po szlifowaniu, przed ponownym zamontowaniem narzędzia.
Po montażu lub wymianie narzędzia należy przeprowadzić cięcie próbne i kontrolę pierwszego artykułu. Przed przystąpieniem do ciągłej produkcji sprawdź kąt skosu, wykończenie powierzchni i stan złoconej warstwy.
Odp.: Jest używany w maszynach do fazowania płytek PCB do fazowania końcówek pozłacanych złotych palców. W procesie tym powstaje nachylona powierzchnia prowadząca ułatwiająca wkładanie PCB do złączy.
Odp.: Nie. Frez ma konstrukcję z prostym trzpieniem, bez stałego kąta formowania. Kąt ukosu jest ustawiany i regulowany przez maszynę do fazowania PCB.
Odp.: Pasywacja i polerowanie lustrzane pomagają usunąć ostre punkty i stworzyć gładszą krawędź tnącą. Pomaga to zmniejszyć tarcie, zadrapania i ryzyko odpryskiwania na pozłacanej powierzchni.
Odp.: Cienkie płyty FPC można ocenić pod kątem fazowania. Należy zmniejszyć prędkość podawania płyty, aby ograniczyć uderzenia cięcia, a przed produkcją zaleca się przetestowanie próbki. Płyty FPC z grubymi płytami wzmacniającymi również wymagają wcześniejszej oceny.
Odp.: Możliwe przyczyny to wyszczerbiona lub niedostatecznie wypolerowana krawędź skrawająca, nadmierne bicie narzędzia, pył uwięziony pomiędzy narzędziem a płytką, duża prędkość posuwu lub słaba przyczepność złoconej warstwy. Czynniki te należy sprawdzać indywidualnie.
Odp.: Sprawdź specyfikacje wrzeciona i tulei zaciskowej, przestrzeń montażową, wymaganą długość narzędzia i konfigurację maszyny. Wymiary frezu należy sprawdzić na podstawie rysunku urządzenia lub istniejącej próbki narzędzia.
O: Tak. Profesjonalne szlifowanie może przywrócić stępioną krawędź skrawającą, jeśli pozwala na to stan narzędzia. Po szlifowaniu sprawdź krawędź tnącą i ponownie sprawdź bicie narzędzia przed jego ponownym zamontowaniem.
Odp.: Przeprowadzić testy pierwszego artykułu, aby potwierdzić kąt skosu, wykończenie powierzchni i stan złoconej warstwy. Sprawdź także instalację frezu, bicie wrzeciona, czystość tulei zaciskowej, położenie płyty i zbieranie pyłu.
Stałe fazowanie płytek PCB wymaga odpowiedniego połączenia konstrukcji narzędzia z węglików spiekanych, najnowocześniejszego przygotowania, kompatybilności maszynowej i kontroli procesu. Ocena tych czynników przed produkcją pomaga producentom utrzymać stabilną jakość skosu i zmniejszyć możliwe do uniknięcia wady powierzchni.
Szukasz frezu węglikowego do fazowania płytek PCB ze złotym palcem?
Prześlij dane techniczne swojej maszyny, rysunek noża lub wymagania dotyczące próbek do naszego zespołu.
Wyślij zapytanie