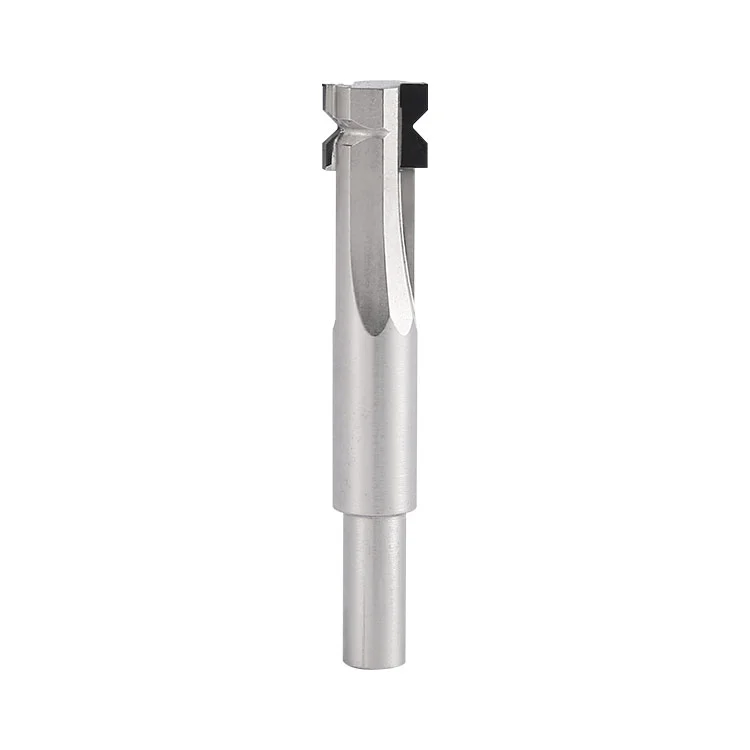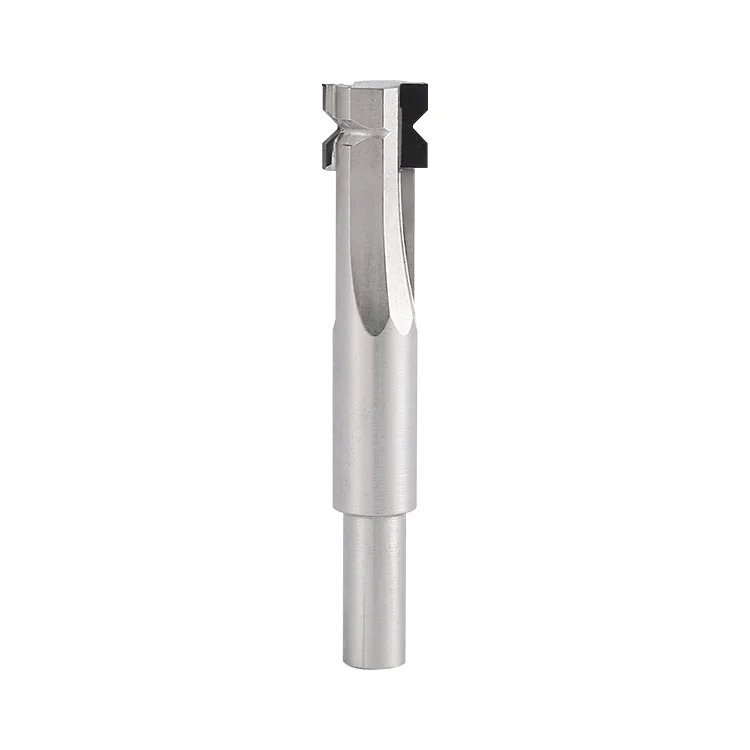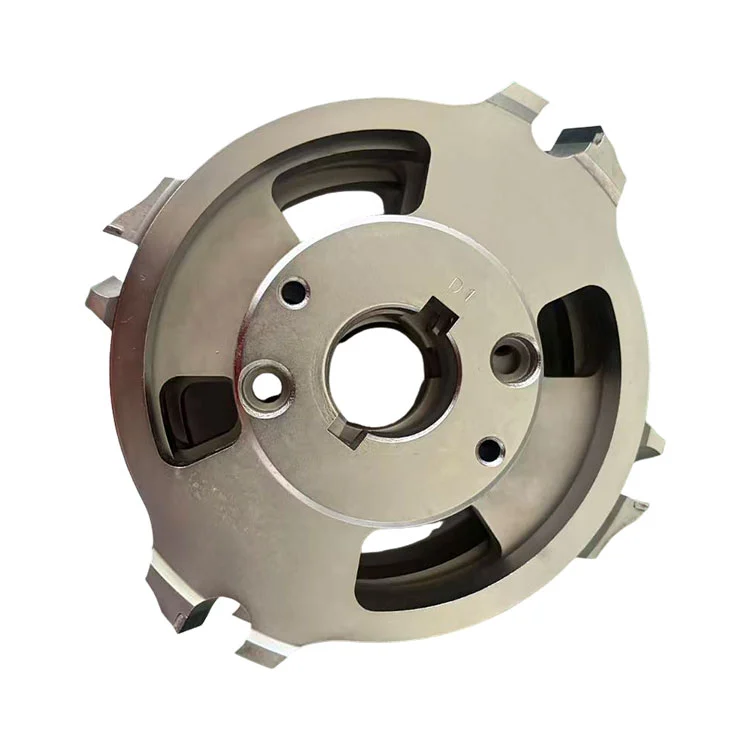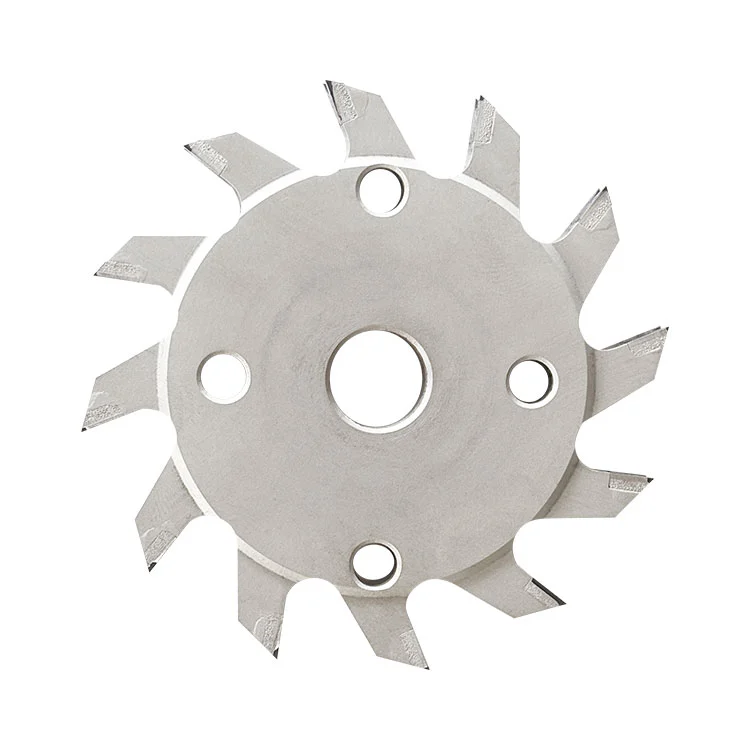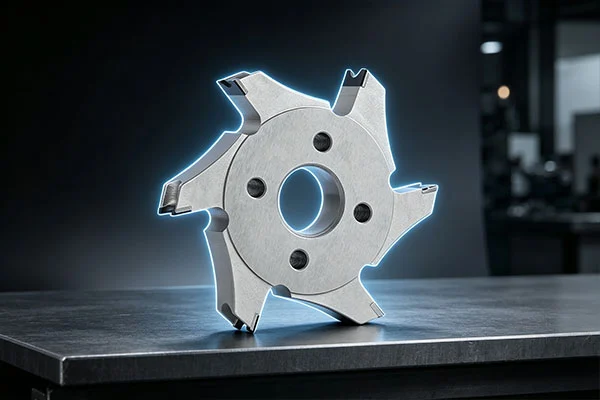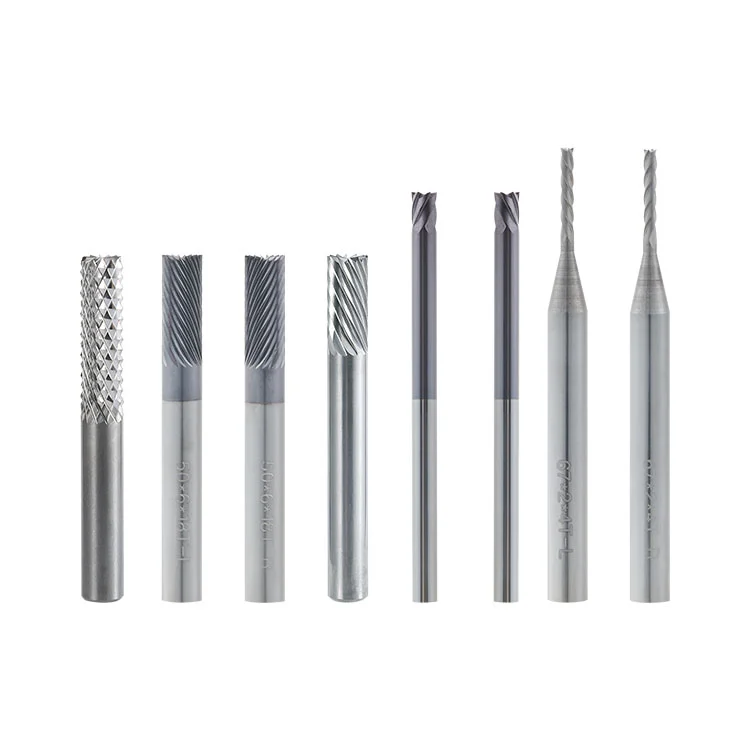
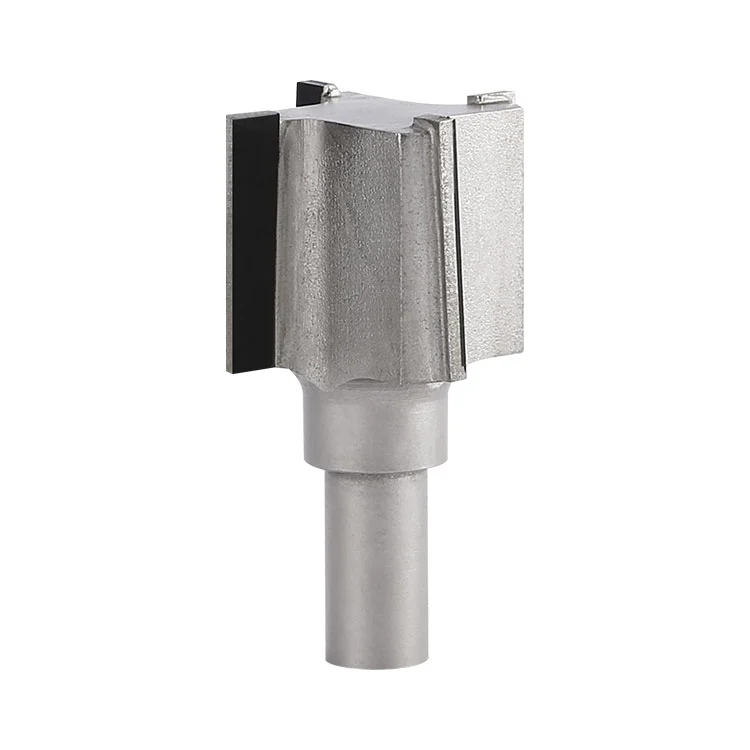
Winway dostarcza frez do prostych narożników PCB PCD do zamówień hurtowych i niestandardowych. Trzpień korpusu narzędzia wykonany jest ze stali stopowej, a krawędź tnąca jest przyspawana diamentem polikrystalicznym o precyzyjnie szlifowanym wykończeniu. W obróbce promieniowej może wykonać cięcie prostych krawędzi i formowanie promienia krawędzi w jednym przejściu, eliminując wtórny proces fazowania. Został specjalnie zaprojektowany do materiałów o wysokiej ścieralności, takich jak płyty z włókna szklanego, wielowarstwowe płytki drukowane i izolacyjne materiały kompozytowe. Rozwiązuje problemy, w tym szybkie zużycie zwykłych frezów węglikowych, rozmycie powierzchni i niespójny promień, i jest szeroko stosowany w precyzyjnej obróbce płytek PCB, nowych płyt izolacyjnych i tworzyw konstrukcyjnych.
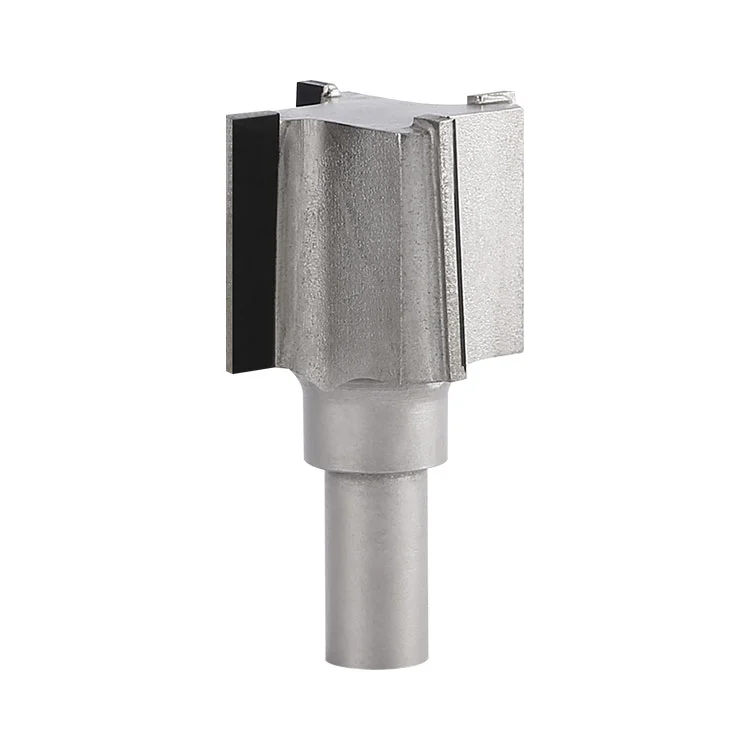
Frez do prostych narożników PCB PCD: Precyzyjne narzędzie do frezowania ze stalą stopową jako podłożem trzpienia, zespawanym diamentem polikrystalicznym (PCD) jako krawędzią tnącą. Jego krawędź tnąca jest wstępnie wykończona i oszlifowana. Służy do jednoetapowej obróbki frezowania krawędzi prostych i kształtowania promienia naroży na płytach za pomocą frezarek promieniowych.
1. Wrzeciono frezarki promieniowej wprawia narzędzie w ruch obrotowy z dużą prędkością, a krawędź skrawająca z kompozytu PCD styka się z krawędzią przedmiotu obrabianego.
2. Frez przesuwa się wzdłuż konturu przedmiotu obrabianego, usuwa materiał pod ostrym kątem i kończy frezowanie prostych krawędzi oraz formowanie kąta R w jednym przejściu.
3. Rowki wiórowe płynnie odprowadzają wióry z żywicy i włókna szklanego, zmniejszają ryzyko zarysowania i poparzenia termicznego na powierzchni płyty spowodowanego tarciem wiórów.
4. Dzięki ultratwardej krawędzi skrawającej PCD narzędzie zużywa się powoli podczas cięcia materiałów wypełnionych włóknem szklanym, gwarantuje stabilny wymiar kąta R w obróbce masowo-objętościowej.
| Przedmiot | Specyfikacja parametrów |
| Nazwa produktu | Frez do prostych narożników PCB PCD |
| Cięcie średnicy zewnętrznej | 30mm |
| Całkowita długość | 65mm |
| Średnica trzpienia | 10mm |
| Liczba zębów | 4 |
| Długość krawędzi skrawającej | 25mm |
| Najnowocześniejszy materiał | Diament polikrystaliczny PCD |
| Materiał podłoża trzpienia | Stal stopowa |
1. Frez do promieni prostych naroży PCD PCB służy do frezowania profili i zaokrąglania narożników płyt wielowarstwowych FR4 i płyt z włókna szklanego w branży PCB.
2. Obróbka różnych płyt izolacyjnych wzmocnionych włóknem szklanym i płyt z kompozytów syntetycznych.
3. Precyzyjne frezowanie krawędzi i formowanie pod kątem R do konstrukcyjnych tworzyw sztucznych, płyt akrylowych i bakelitowych.
4. Precyzyjna obróbka płyt izolacyjnych nowej energii, płyt narzędziowych i płyt mocujących.
1. Obróbka przedmiotów ze stali węglowej, żelaza i innych metali żelaznych; Materiał PCD ma stosunkowo niską wytrzymałość i łatwo ulega odpryskom podczas cięcia metali żelaznych.
2. Przedmioty obrabiane zmieszane z masywnymi twardymi zanieczyszczeniami metalicznymi lub grubymi twardymi cząstkami, które spowodują uszkodzenie udarowe krawędzi skrawającej PCD.
3. Nadmierna głębokość skrawania w jednym przejściu, przekraczająca dopuszczalną granicę krawędzi skrawającej, skutkująca wykruszaniem strefy lutowania PCD i deformacją podłoża.
4. Sprzęt bez skutecznego systemu usuwania wiórów; nagromadzony pył z włókna szklanego przyspiesza zużycie krawędzi tnącej i zarysowuje powierzchnię przedmiotu obrabianego.
5. Obróbka w warunkach dużego bicia wrzeciona lub luźnego mocowania; wibracje z łatwością spowodują wykruszanie się krawędzi PCD.
6. Długotrwałe cięcie na sucho pod dużym obciążeniem bez rozpraszania ciepła; wysoka temperatura może powodować odspojenie warstwy lutu PCD i odkształcenie termiczne podłoża ze stali stopowej.
1. ❌ Nieporozumienie:Przecinarki PCD mogą przetwarzać wszystkie rodzaje materiałówKorekta:PCD nadaje się do PCB wypełnionych włóknem szklanym, materiałów kompozytowych i tworzyw sztucznych. Metale żelazne i duże, twarde zanieczyszczenia mogą uszkodzić krawędź tnącą diamentu.
2. ❌ Nieporozumienie:Większa głębokość cięcia zapewnia wyższą wydajność produkcjiKorekta:Należy zastosować cięcie warstwa po warstwie. Nadmierna głębokość pojedynczego przejścia może powodować odpryski w miejscu lutowania PCD i deformację podłoża pod wpływem nadmiernych naprężeń.
3. ❌ Nieporozumienie:Nie ma potrzeby sprawdzania bicia wrzeciona przy użyciu narzędzi PCDKorekta:Ostrze PCD jest kruche; nadmierne bicie wrzeciona będzie prowadzić do częstego odpryskiwania krawędzi, co znacznie skróci żywotność narzędzia.
1. Nie rozpoczynaj cięcia w przypadku nadmiernego bicia wrzeciona, zabrudzonej lub zużytej tulei zaciskowej; wibracje spowodują odpryskiwanie krawędzi skrawającej PCD.
2. Zabronić kolizji narzędzia lub wrzeciona rozruchowego z niezamocowanym przedmiotem obrabianym.
3. System wydmuchu wiórów/odpylania musi być uruchomiony; Pył z włókna szklanego ściera krawędź PCD i przyspiesza zużycie.
4. Zabroń zatrzymania awaryjnego i ostrej zmiany kierunku posuwu w trybie dużej prędkości obrotowej.
5. Nigdy nie przekraczaj maksymalnej dopuszczalnej głębokości cięcia w jednym przejściu; Jednorazowe cięcie na pełnej głębokości jest zabronione.
6. Zapobiegaj upuszczeniu noża i mocnemu uderzeniu. Końcówka PCD jest krucha i łatwo odpryskuje pod wpływem lekkiego uderzenia; trzpień ze stali stopowej może się wygiąć po zderzeniu.
| Nienormalne zjawisko | Pierwotna przyczyna |
| Odpryski krawędzi płyt i fuzzing włókien szklanych | Duże bicie wrzeciona, zbyt duży posuw, zużyta krawędź skrawająca, zanieczyszczenia wewnątrz płyty, niewystarczające wydmuchiwanie wiórów i zbieranie pyłu. |
| Niestabilny wymiar kąta R | Słaba koncentryczność, ślizgająca się tuleja zaciskowa, luźne mocowanie przedmiotu obrabianego, chwyt wygięty pod wpływem uderzenia. |
| Najnowocześniejsze wykruszanie/nacięcie PCD | Kolizja narzędzia, twarde ciała obce wewnątrz przedmiotu obrabianego, silne wibracje, nadmierna głębokość skrawania w jednym przejściu. |
| Odklejenie i odpadnięcie płytki PCD | Zbyt wysoka temperatura skrawania, obróbka pod dużym obciążeniem, uszkodzona spoina lutownicza, długotrwałe cięcie na sucho bez odprowadzania ciepła, deformacja termiczna podłoża. |
| Spalona i poczerniała powierzchnia płyty | Niedopasowany parametr posuwu wrzeciona, słabe odprowadzanie wiórów, gorące wióry przypalające powierzchnię przedmiotu obrabianego. |
| Żywotność narzędzia znacznie poniżej oczekiwań | Obrabiany przedmiot o dużej zawartości włókna szklanego, nieodpowiednie parametry skrawania, słaby efekt odpylania, zdeformowany chwyt powodujący niestabilne skrawanie. |
1. Składowanie:Przechowywać pojedynczo w specjalnej skrzynce narzędziowej z najnowocześniejszym zabezpieczeniem. Bez układania w stosy lub nago, unikaj uderzenia kolizji.
2. Przed operacją:Kontrola wzrokowa ostrza pod kątem odprysków lub pęknięć; oczyścić pył z tulei zaciskowej; sprawdzić bicie wrzeciona.
3. Podczas obróbki:Utrzymuj ciągłą pracę układu zbierania kurzu/nadmuchu powietrza. Okresowo sprawdzaj wymiar kąta R, monitoruj zużycie ostrza i deformację chwytu.
4. Po obróbce:Zdmuchnij wióry i kurz za pomocą niskociśnieniowego pistoletu pneumatycznego, nie zarysuj krawędzi PCD twardymi przedmiotami; sprawdzić krawędź PCD pod kątem mikroodprysków.
5. Obsługiwanie:Trzymaj tylko za część trzonkową, nie dotykaj końcówki tnącej PCD; zapobiegaj upuszczeniu, aby uniknąć wygięcia chwytu i złomu narzędzia.
A1: Diamentowa krawędź skrawająca PCD ma znacznie wyższą odporność na zużycie niż węglik. W przypadku obróbki płyt z włókna szklanego żywotność można zwiększyć ponad dziesięciokrotnie i występuje mniej mechacenia. Jego wadą jest stosunkowo niska wytrzymałość; nie należy go używać do obróbki metali żelaznych.
A2: Nadmierny posuw, duże bicie wrzeciona, niewystarczające mocowanie przedmiotu obrabianego lub zbyt duża długość narzędzia. Zaleca się zmniejszenie prędkości posuwu i sprawdzenie stanu mocowania i wrzeciona.
A3: Tak. Odeślij do fabryki w celu wykonania profesjonalnej usługi ponownego szlifowania, aby przywrócić najnowocześniejszą precyzję po zużyciu krawędzi.
A4: Nie nadaje się do blach stalowych, żelaznych i innych metali żelaznych. Dotyczy płyt z włókna szklanego, PCB, materiałów kompozytowych i elementów konstrukcyjno-plastikowych.
Adres
Budynek 17, park przemysłowy Yonglida Tiansheng, nr 50 Gangkou Avenue, dystrykt Wanjiang, miasto Dongguan, prowincja Guangdong, Chiny
Tel