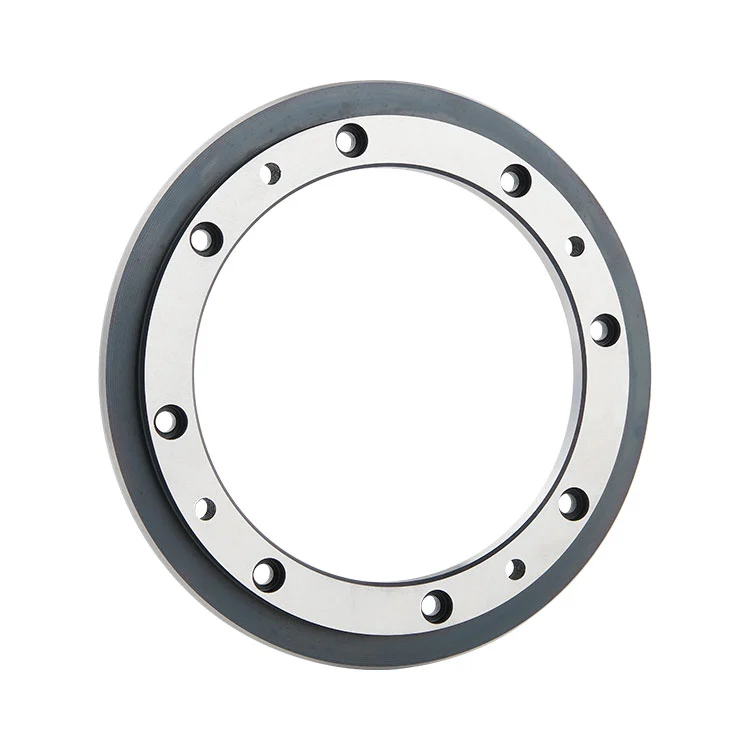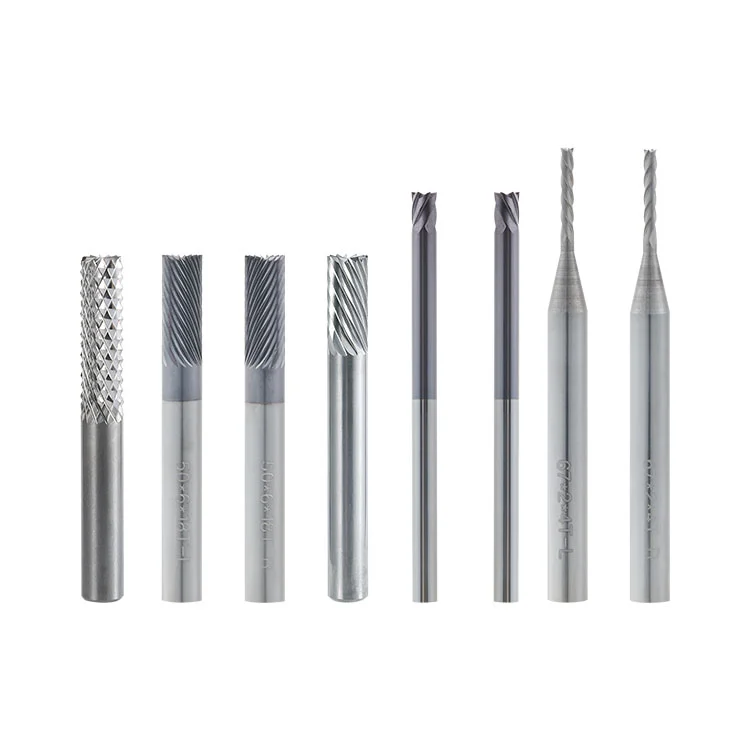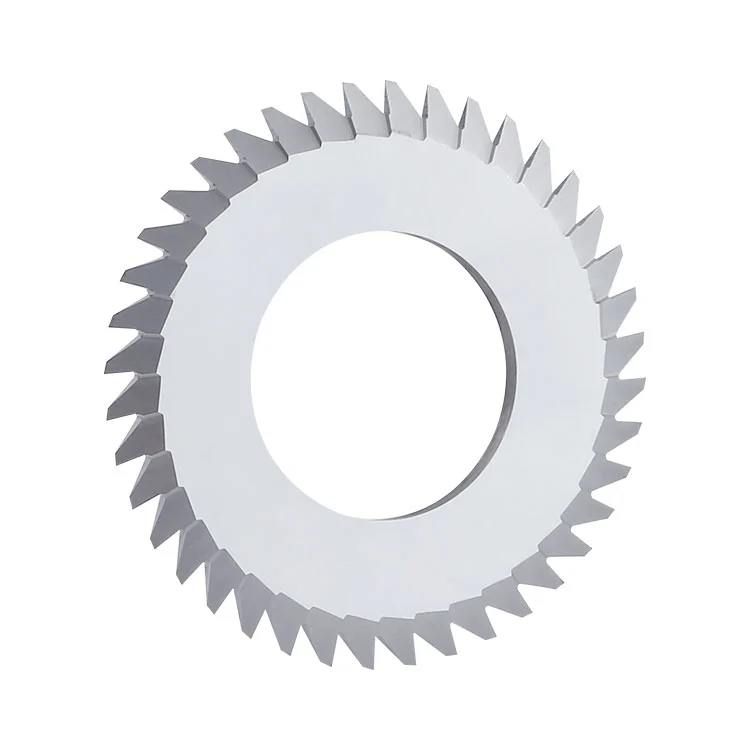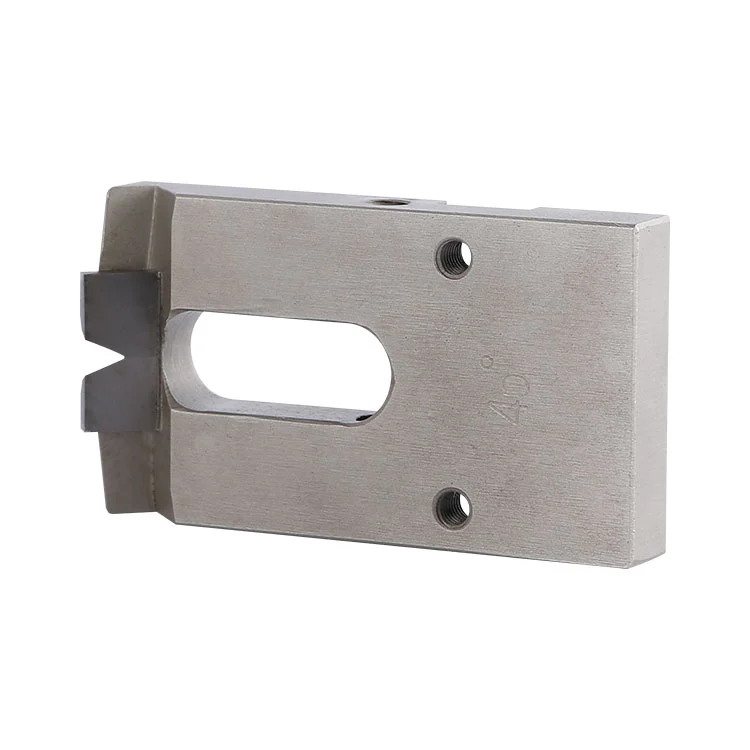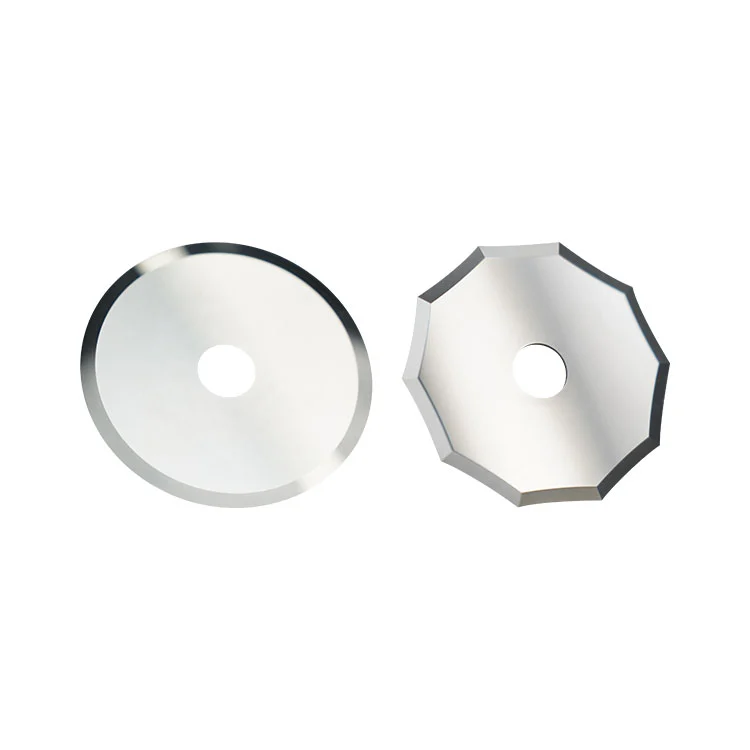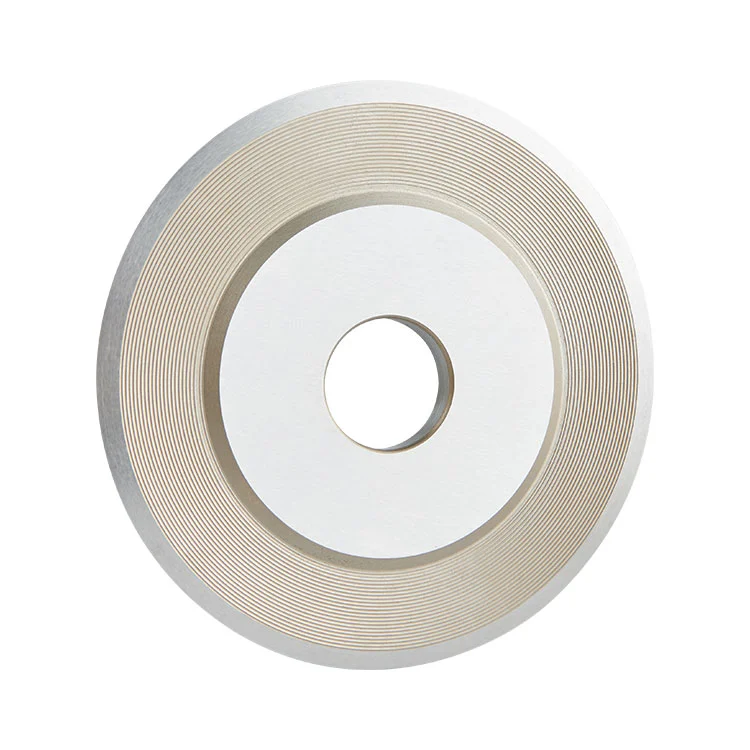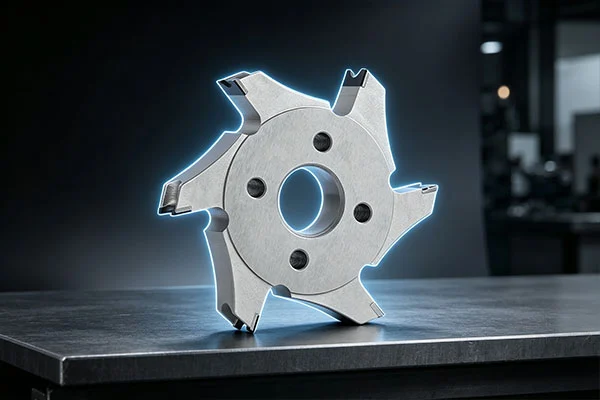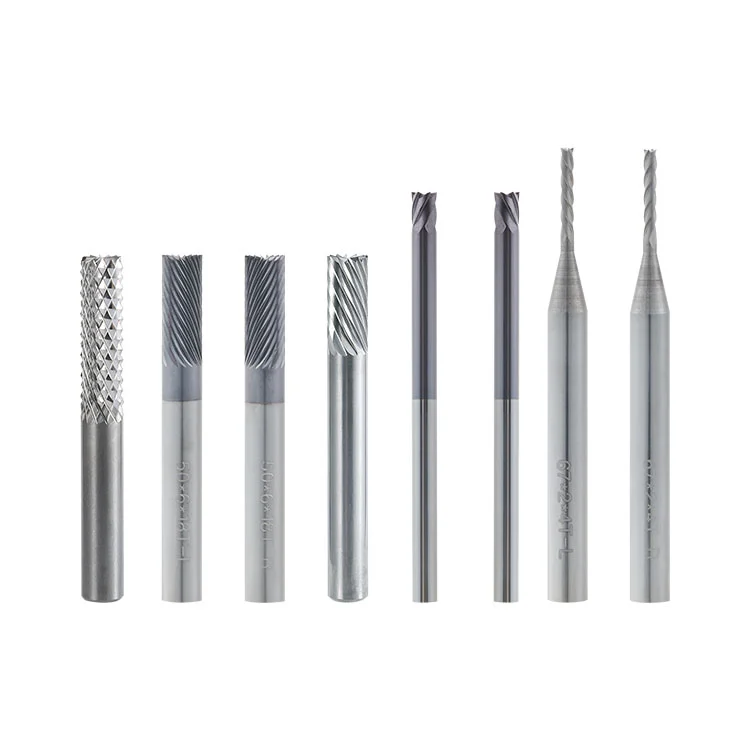
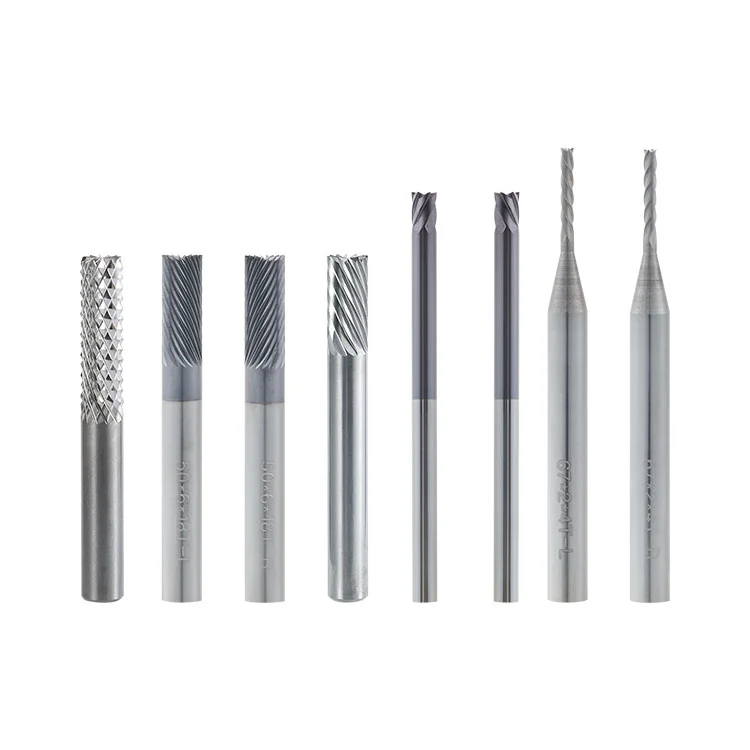
Jako profesjonalny dostawca, Winway oferuje frez do ukosowania krawędzi płytek PCB z węglików spiekanych, narzędzie z węglika spiekanego przeznaczone do automatycznych maszyn do fazowania płytek PCB. Służy do fazowania i fazowania końcówek pozłacanych złotych palców PCB. Krawędź tnąca o prostej strukturze trzpienia jest poddawana pasywacji i polerowaniu lustrzanemu, aby uzyskać gładkie, nachylone powierzchnie. Pomaga to zmniejszyć zadrapania i łuszczenie się pozłacanej warstwy, jednocześnie spełniając wymagania dotyczące wkładania i wyjmowania złączy. Frez nadaje się do ciągłej masowej produkcji fazowania płytek PCB.
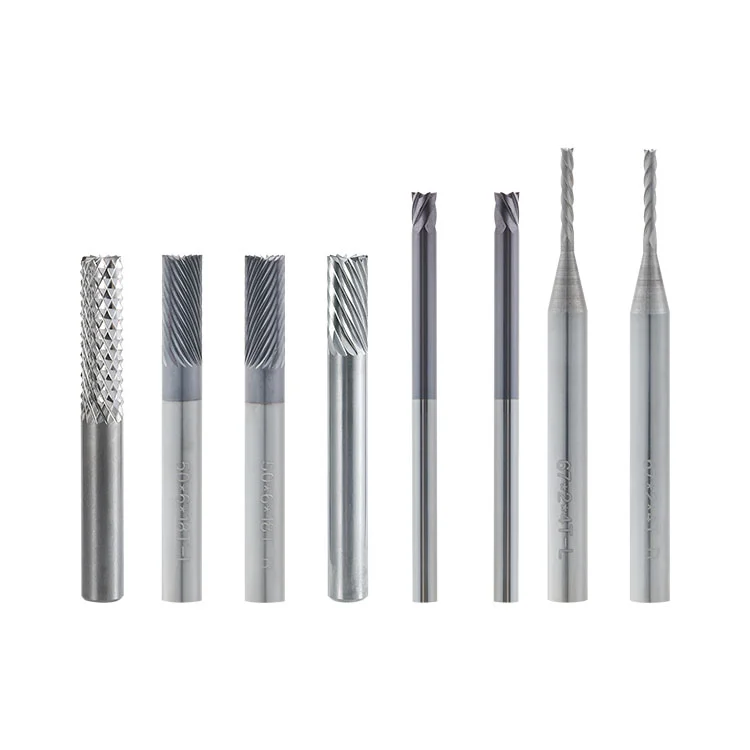
Frez do ukosowania krawędzi płytek PCB z węglików spiekanych to specjalne narzędzie tnące do maszyn do fazowania płytek PCB. Jest wykonany w całości z bardzo drobnoziarnistego węglika spiekanego (stal wolframowa) i posiada prosty chwyt do montażu wrzeciona. Podczas pracy zewnętrzna okrągła krawędź tnąca obraca się z dużą prędkością, podczas gdy płytka drukowana przechodzi przez maszynę ze stałą prędkością. Narzędzie obrabia nachyloną powierzchnię prowadzącą na końcu pozłacanego złotego palca w celu późniejszego włożenia złącza.
Frez mocowany jest na wrzecionie ukosowarki i obraca się z dużą prędkością. Płytka drukowana jest podawana ze stałą prędkością przez mechanizm przenoszący gąsienicowy, dzięki czemu koniec złotego palca stale styka się z obracającą się krawędzią tnącą. Kąt ukosu jest wstępnie ustawiony i regulowany przez wyposażenie maszyny, a nie przez sam nóż.
Krawędź tnąca frezuje krawędź deski, tworząc jednolitą, nachyloną powierzchnię w jednym przejściu. Pasywacja i polerowanie osłabiają ostre punkty wzdłuż krawędzi, pomagając zmniejszyć rozdarcie i tarcie o warstwę pozłacaną podczas cięcia oraz zmniejszając ryzyko łuszczenia się złota.
● Konstrukcja pełnowęglikowa:Integralnie wykonane z bardzo drobnoziarnistego węglika spiekanego zapewniającego wysoką twardość i odporność na zużycie.
● Pasywowana krawędź skrawająca:Krawędź tnąca jest pasywowana i polerowana w celu wyeliminowania ostrych punktów i ograniczenia zarysowań pozłacanej powierzchni.
● Konstrukcja z prostym chwytem:Obsługuje mocowanie wrzeciona w kompatybilnych automatycznych maszynach do fazowania PCB.
● Stabilne cięcie:Ciągłe cięcie z podawaniem desek na linię montażową pomaga uzyskać spójne, nachylone powierzchnie.
● Zmniejszone uszkodzenia powłoki:Polerowana krawędź tnąca pomaga zmniejszyć łuszczenie się złota i zarysowania związane z tarciem podczas fazowania złotem.
Poniższe specyfikacje dotyczą różnych średnic frezów, ilości zębów, średnic trzpieni i długości. Wybierz frez do ukosowania krawędzi PCB z węglików spiekanych zgodnie z wymaganiami wrzeciona i uchwytu narzędziowego maszyny do fazowania.
| Porządkowy | Średnica (D) | Liczba zębów (P) | Średnica chwytu (d) | Długość (L1) | Długość całkowita (L) |
| 01 | 2 | 4 | 6 | 15 | 50/67 |
| 02 | 3 | 6 | 6 | 15 | 50/67 |
| 03 | 4 | 8 | 6 | 15 | 50/67 |
| 04 | 6 | 12 | 6 | 17 | 50/67 |
| 05 | 6.35 | 18 | 6.35 | 18 | 50/67 |
| 06 | 3.175 | 6 | 3.175 | 4.5 | 50 |
| 07 | 2 | 4 | 3.175 | 14 | 54 |
| 08 | 3.175 | 10 | 3.175 | 12 | 54 |
| 09 | 2 | 4 | 3.175 | 14 | 67 |
| 10 | 3.175 | 6 | 3.175 | 16 | 67 |
| 11 | 1.5 | 4 | 6 | 14 | 50 |
| 12 | 2 | 4 | 6 | 14 | 50 |
| 13 | 6 | 18 | 6 | 16 | 50 |
| 14 | 2 | 4 | 6 | 14 | 67 |
| 15 | 3 | 6 | 6 | 14 | 67 |
| 16 | 4 | 8 | 6 | 14 | 67 |
| 17 | 6 | 18 | 6 | 16 | 67 |
| 18 | 6 | 12 | 6 | 30 | 80 |
| 19 | 6.35 | 12 | 6.35 | 25 | 50 |
● Płyty sztywne FR-4:Fazowanie ukośne pozłacanych złotych palców w produkcji linii montażowej PCB.
● Pamięci:Formowanie powierzchni nachylonej złotym palcem w celu ułatwienia włożenia złącza.
● Tablice komunikacyjne:Fazowanie złotymi palcami do płytek obwodów komunikacyjnych.
● Przemysłowe tablice sterujące:Obróbka pochyłych powierzchni przemysłowych złączy PCB do sterowania.
● Płyty testowe:Obróbka skosów ze złotym palcem dla płytek testowych PCB.
● Produkcja ciągła:Masowa obróbka ukosowania złotem przy użyciu automatycznych maszyn do fazowania PCB.
Cienkie płyty FPC można również ocenić pod kątem fazowania. Należy zmniejszyć prędkość podawania płyty i wcześniej przeprowadzić badanie próbek.
● Płyty specjalne o dużej zawartości wypełniacza:Płyty o dużej zawartości włókna szklanego lub dużej zawartości wypełnienia nieorganicznego mogą przyspieszać zużycie narzędzi i zwiększać ryzyko łuszczenia się złota lub odpryskiwania krawędzi.
● Wystająca miedź:Przedmioty obrabiane z guzkami miedzi lub resztkowymi występami miedzi wzdłuż krawędzi płyty mogą podczas podawania kolidować z krawędzią tnącą.
● Płyty metalowe:Nie nadaje się do cięcia wielkopowierzchniowego podłoży aluminiowych i innych płyt metalowych.
● Słaba kontrola pyłu:Linie produkcyjne bez skutecznego odpylania mogą gromadzić pył z włókna szklanego i zwiększać tarcie podczas cięcia.
● Nadmierne obciążenie skrawaniem:Należy unikać prędkości podawania płyty i nacisku cięcia przekraczających znamionowe warunki pracy narzędzia.
● Słaba przyczepność powłoki:Na płytkach PCB ze słabą przyczepnością warstwy złota mogą pojawić się defekty, niezależnie od stanu frezu.
Nieporozumienie:Kąt narzędzia bezpośrednio określa kąt ukosu.
Korekta:Frez do ukosowania krawędzi PCB z węglików spiekanych ma prostą konstrukcję chwytu i nie ma stałego kąta formowania. Kąt ukosu jest regulowany przez wyposażenie maszyny ukosującej, a nie przez sam frez.
Nieporozumienie:Zwykłe frezy trzpieniowe do płytek PCB mogą bezpośrednio zastąpić specjalne frezy do ukosowania ze złotymi palcami.
Korekta:Zwykłe frezy mogą mieć ostre, nieobrobione krawędzie tnące. Bez odpowiedniej pasywacji i polerowania mogą porysować warstwę złota i zwiększyć ryzyko łuszczenia się złota.
Nieporozumienie:Dłuższa krawędź skrawająca zawsze poprawia wydajność obróbki.
Korekta:Zbyt długa krawędź skrawająca może zmniejszyć sztywność narzędzia, spowodować wibracje skrawania i pozostawić ślady lub zadrapania na złotej powłoce.
Nieporozumienie:Większa średnica frezu zawsze zwiększa wydajność obróbki.
Korekta:Średnica musi odpowiadać przestrzeni montażowej wrzeciona i konfiguracji maszyny. Nie należy wybierać narzędzi o dużej średnicy bez sprawdzenia kompatybilności.
1. Kontrola pierwszego artykułu:Przed produkcją masową przeprowadzić cięcie próbne, aby potwierdzić kąt skosu i stan powłoki złotego palca.
2. Kontrola bicia:Nie używaj frezów z nadmiernym biciem promieniowym, które może spowodować powstawanie fałd na powierzchni i zarysowań typu „złote palce”.
3. Czysta instalacja:Nie instaluj frezu, jeśli trzpień lub tuleja zaciskowa są zanieczyszczone olejem lub kurzem albo wykazują oznaki zużycia.
4. Stan narzędzia:Nie wolno używać noży z wyszczerbionymi krawędziami, nacięciami lub pęknięciami.
5. Stabilne karmienie:Unikaj nagłych zmian prędkości podawania płyty, ponieważ obciążenia udarowe mogą powodować odpryskiwanie krawędzi skrawającej.
6. Bezpieczne wyłączenie:Nie należy na siłę ciągnąć płytki w celu zatrzymania maszyny w trakcie obróbki, gdyż może to spowodować poziome zarysowania na pozłacanej powierzchni.
Możliwe przyczyny:Wyszczerbiona krawędź tnąca, niewystarczająca pasywacja lub polerowanie, nadmierne bicie narzędzia, słabe zbieranie pyłu, pył z włókien szklanych uwięziony pomiędzy krawędzią tnącą a powierzchnią płytki, nadmierna prędkość podawania płytki lub niewystarczająca przyczepność złoconej warstwy PCB.
Możliwe przyczyny:Zużycie wrzeciona lub tulei zaciskowej, niewystarczająca sztywność narzędzia, niedopasowanie prędkości podawania płyty do prędkości wrzeciona lub niestabilne przenoszenie i pozycjonowanie płyty.
Możliwe przyczyny:Nieprawidłowe ustawienia kąta ukosu na maszynie, przesunięcie transportu lub pozycjonowania płyty, zużycie narzędzia lub nieprawidłowe bicie wrzeciona.
Możliwe przyczyny:Wysoka zawartość włókna szklanego w płycie, słabe odpylanie, zbyt wysoka temperatura cięcia lub nieodpowiednie parametry cięcia.
Możliwe przyczyny:Guzki miedzi lub ciała obce na płycie uderzające w narzędzie lub nadmierne uderzenie podczas podawania.
1. Przed instalacją:Sprawdź pod mikroskopem krawędź tnącą pod kątem odprysków i pęknięć. Oczyść chwyt narzędzia i tuleję zaciskową oraz zmierz bicie narzędzia.
2. Podczas przetwarzania:Utrzymuj włączony system odsysania pyłu, aby usunąć pył powstający podczas cięcia i zmniejszyć zużycie krawędzi skrawającej.
3. Po przetworzeniu:Usuń kurz z narzędzia za pomocą miękkiej szczoteczki. Unikaj dotykania krawędzi tnącej twardymi przedmiotami i przechowuj przecinarkę w suchym środowisku.
4. Po stępieniu:Wyślij frez do profesjonalnego szlifowania. Sprawdź ponownie bicie po szlifowaniu przed ponownym zamontowaniem. Szlifowanie naprawia jedynie krawędź tnącą i nie tworzy kąta formującego.
5. Składowanie:Przechowuj ostrza oddzielnie i chroń ich krawędzie tnące, aby zapobiec uszkodzeniom spowodowanym kolizją.
A1: Można przetwarzać cienkie złote palce FPC. Zmniejsz prędkość podawania płyty, aby ograniczyć siłę cięcia. Płyty FPC z grubymi płytami wzmacniającymi należy wcześniej poddać ocenie próbnej.
Odpowiedź 2: Niekoniecznie. Na łuszczenie się złota może mieć wpływ stan krawędzi tnącej, parametry cięcia, tarcie pyłu, procesy złocenia PCB i przyczepność powłoki. Sprawdź te czynniki indywidualnie podczas kontroli pierwszego artykułu.
A3: Nie. Frez do ukosowania krawędzi PCB z węglików spiekanych to narzędzie z chwytem prostym do maszyn do fazowania. Kąt ukosu jest regulowany przez wyposażenie maszyny, dzięki czemu ten sam kompatybilny frez może obrabiać różne kąty.
A4: Tak. Węglik spiekany wspomaga profesjonalne szlifowanie. Szlifowanie naprawia krawędź tnącą, a frez nie wymaga obróbki kąta formującego.
Adres
Budynek 17, park przemysłowy Yonglida Tiansheng, nr 50 Gangkou Avenue, dystrykt Wanjiang, miasto Dongguan, prowincja Guangdong, Chiny
Tel