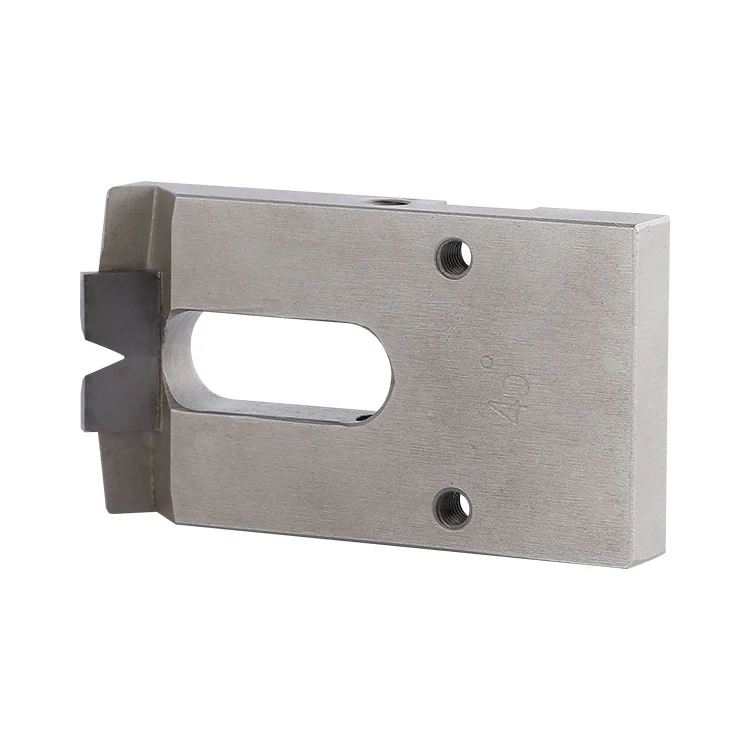
Jako producent z Chin, Winway oferuje pneumatyczny obcinak do ukosowania płytek PCB z węglików spiekanych, specjalne ostrze dopasowane do pneumatycznych maszyn do ukosowania. Przyjmuje połączoną strukturę podłoża ostrza zespawanego z krawędzią tnącą ze stali wolframowej z twardego stopu. Napędzany pneumatycznym posuwem urządzenia, jest używany głównie do obróbki skosów PCB ze złotym palcem. Krawędź skrawająca charakteryzuje się wysoką twardością i długą odpornością na zużycie, zapewniając równomierny kąt skosu i gładką powierzchnię fazowania. Spełnia wymagania masowej produkcji fazowania złotych palców PCB i jest kompatybilny z różnymi pneumatycznymi urządzeniami do fazowania PCB.
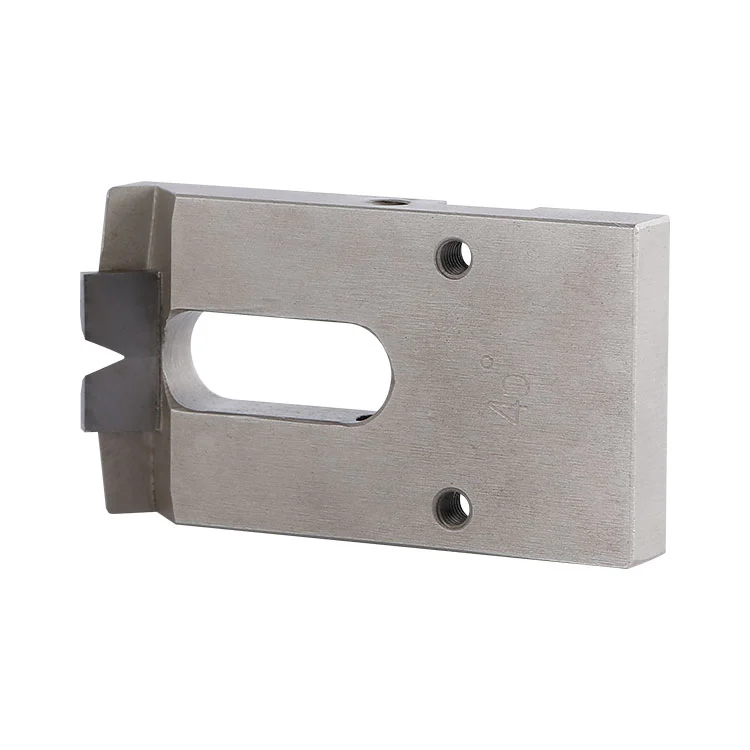
Pneumatyczny obcinak do ukosowania płytek PCB z węglików spiekanych: Ostrze do cięcia ukośnego blachy wykonane przez przyspawanie krawędzi tnącej z bardzo drobnoziarnistego twardego stopu (stal wolframowa) do podłoża ze stali stopowej. W połączeniu z pneumatyczną maszyną do fazowania ze złotym palcem, kończy fazowanie ukosowe w obszarze złotego palca PCB poprzez podawanie pneumatyczne.
Ostrze mocowane jest na uchwycie narzędziowym pneumatycznej ukosowarki. Cylinder zapewnia stabilny nacisk, aby docisnąć ostrze do szybko poruszającego się obszaru złotego palca PCB ze stałą prędkością. Krawędź tnąca ze stali wolframowej przecina złotą krawędź pod ustawionym kątem, wykonuje fazowanie ukośne w jednym przejściu i usuwa ostre krawędzie i zadziory. Ciśnienie pneumatyczne można precyzyjnie dostroić, aby kontrolować głębokość cięcia i uniknąć uszkodzenia złotych palców folią miedzianą spowodowanego nadmiernym cięciem.
Istnieje możliwość niestandardowego dostosowania.
| Kod parametru | Nazwa | Opis |
| L | Całkowita długość ostrza | Dostosowane do modelu urządzenia |
| L1 | Długość sekcji cięcia | Dostosowane w oparciu o efektywną szerokość obrabianego złotego palca |
| b | Szerokość ostrza | Dopasowane do przestrzeni montażowej uchwytu narzędziowego |
| a | Grubość ostrza | Pasuje do rowka montażowego uchwytu narzędziowego |
Otwór montażowy:Otwór regulacyjny paska, umożliwiający precyzyjną regulację położenia przedniego i tylnego.
Ostrze:Krawędź spawana ze stali wolframowej, regulowany kąt skosu na życzenie klienta (zwykle 30°/45°).
● Fazowanie PCB ze złotym palcem:Obróbka fazowania skośnego złotych palców płytek drukowanych (płytka FR-4, płytka BT, płytka o wysokiej Tg).
● Przetwarzanie styków złącza:Obróbka nachylenia styków złącza w celu usunięcia ostrych krawędzi złotych palców i zapobiegania zarysowaniom podczas podłączania.
● Przetwarzanie prototypów PCB:Proces fazowania złotymi palcami płytek prototypowych PCB.
● Produkcja masowa:Proces fazowania złotymi palcami płytek PCB do masowej produkcji.
● Sprzęt pneumatyczny:Operacja fazowania dostosowana do wszystkich rodzajów pneumatycznych maszyn do fazowania.
● Ograniczenie materiałowe:Nie można przetwarzać grubych metalowych płyt ani części z litego metalu; tylko do fazowania cienkich folii miedzianych złotych palców PCB.
● Ograniczenie przetwarzania:Nie do usuwania ciężkiego materiału, frezowania zgrubnego; nadaje się tylko do precyzyjnego mikrofazowania.
● Warunki zapylenia:Nie nadaje się do środowisk z dużym pyłem z włókna szklanego bez gromadzenia się pyłu, co przyspiesza zużycie krawędzi tnącej.
● Warunki wyposażenia:Nie można stosować na starym sprzęcie o niestabilnym ciśnieniu pneumatycznym i gwałtownych wibracjach.
● Ciała obce:Zabrania się cięcia desek z twardymi zanieczyszczeniami lub ciałami obcymi, gdyż mogą one łatwo spowodować odpryskiwanie krawędzi.
Nieporozumienie:Większy kąt oznacza lepszą wydajność.
Korekta:Kąt należy dobrać zgodnie ze specyfikacją złącza. Zbyt duży kąt z łatwością zmniejszy efektywną grubość miedzi w złotych palcach i wpłynie na przewodnictwo elektryczne.
Nieporozumienie:Grubsze ostrze zapewnia dłuższą żywotność.
Korekta:Grubość ostrza musi odpowiadać szerokości rowka uchwytu narzędzia. Niedopasowana grubość powoduje wibracje i falistą fazę powierzchni.
Nieporozumienie:Ostrza do wszystkich ukosowarek pneumatycznych są uniwersalne.
Korekta:Ukosowarki różnych marek różnią się otworem montażowym, długością całkowitą i położeniem krawędzi tnącej. Ostrza nie mogą być wymieniane bezpośrednio; wymagana jest weryfikacja wymiarów montażowych.
Nieporozumienie:Szersza krawędź ze stali wolframowej oznacza dłuższą żywotność.
Korekta:Zbyt szeroka krawędź skrawająca zwiększa opór cięcia i może łatwo doprowadzić do przesuwania się deski i zarysowań.
1. Przed montażem upewnij się, że uchwyt narzędzia jest dobrze zablokowany, a ostrze nie jest luźne. Włączanie zasilania bez blokady jest zabronione.
2. Ciśnienie pneumatyczne nie może przekraczać górnej granicy znamionowej urządzenia. Nadmierny nacisk może spowodować odpryski krawędzi i uszkodzenie złotego palca.
3. Zabrania się obróbki płyt układanych w stosy lub na zakładkę. Zasilanie wyłącznie z jednej deski.
4. Przestań używać ostrza i wyjmij je do kontroli, jeśli krawędź tnąca uderzy w twardy przedmiot lub nastąpi kolizja narzędzia.
5. Zabrania się długotrwałej obróbki bez urządzenia odpylającego. Nagromadzony pył porysuje krawędź tnącą i powierzchnię płyty.
6. Zabroniony jest odwrotny montaż ostrza, ponieważ spowoduje to bezpośrednie zarysowanie złotych palców.
Możliwe przyczyny:Luźne ostrze, niestabilny docisk pneumatyczny, zużyty uchwyt narzędzia lub tępa krawędź tnąca.
Możliwe przyczyny:Wykruszona krawędź skrawająca, nadmierna prędkość posuwu, zbyt duży docisk lub krawędź skrawająca bez pasywacji krawędzi.
Możliwe przyczyny:Wahająca się prędkość podawania deski, przesunięty montaż ostrzy lub niestabilne ciśnienie w cylindrze.
Możliwe przyczyny:Ciała obce wewnątrz deski, chwilowe nadciśnienie, kolizja deski lub mimośrodowe mocowanie ostrza.
● Po każdym wyłączeniu urządzenia oczyść pył z włókien szklanych i skrawki miedzi z krawędzi ostrza i uchwytu narzędzia.
● Regularnie sprawdzaj krawędź tnącą i wymień ją lub przeszlifuj w odpowiednim czasie, jeśli stwierdzisz nacięcia lub zużycie.
● Przechowuj ostrza w pudełku ochronnym. Krawędź tnąca nie może bezpośrednio stykać się z twardymi przedmiotami, aby zapobiec uszkodzeniom spowodowanym kolizją.
● Nałóż cienką warstwę oleju antykorozyjnego na krawędź tnącą w celu długotrwałego przechowywania i przechowuj ją w suchym środowisku.
● Oczyść powierzchnię montażową uchwytu narzędzia podczas demontażu i ponownego montażu ostrza, aby zapewnić płaskie dopasowanie.
A1: Tak. Krawędź tnącą ze stali wolframowej można ponownie oszlifować w celu przywrócenia kąta ukosu i zmniejszenia kosztów wymiany. Ponowne szlifowanie jest możliwe pod warunkiem, że podłoże nie ulegnie deformacji.
Odpowiedź 2: Tak. Dostępne są typowe kąty 30° i 45°, a inne specjalne kąty można dostosować.
A3: Najpierw sprawdź, czy krawędź tnąca nie jest wyszczerbiona. Następnie zmniejsz ciśnienie pneumatyczne i prędkość podawania, a następnie wykonaj pasywację krawędzi.
A4: Sprawdź, czy ostrze jest zamontowane równolegle, sprawdź zużycie uchwytu narzędzia i przesunięcie prowadnicy podawania, a następnie ponownie skalibruj położenie ostrza.
Adres
Budynek 17, park przemysłowy Yonglida Tiansheng, nr 50 Gangkou Avenue, dystrykt Wanjiang, miasto Dongguan, prowincja Guangdong, Chiny
Tel