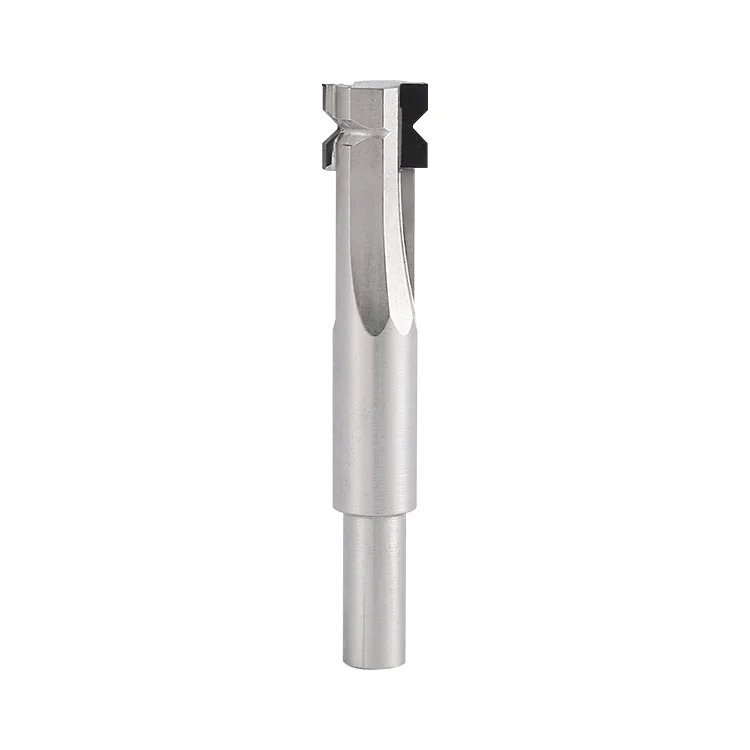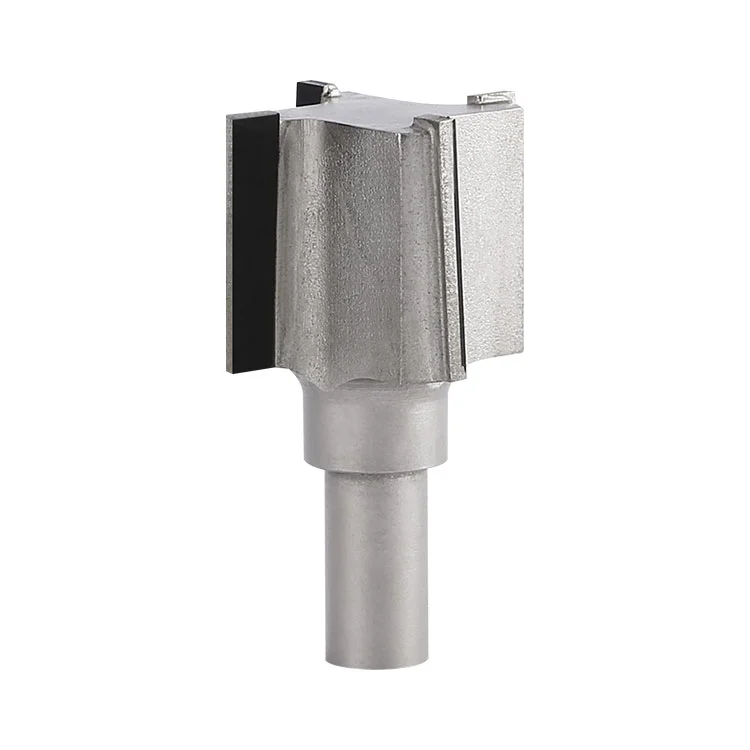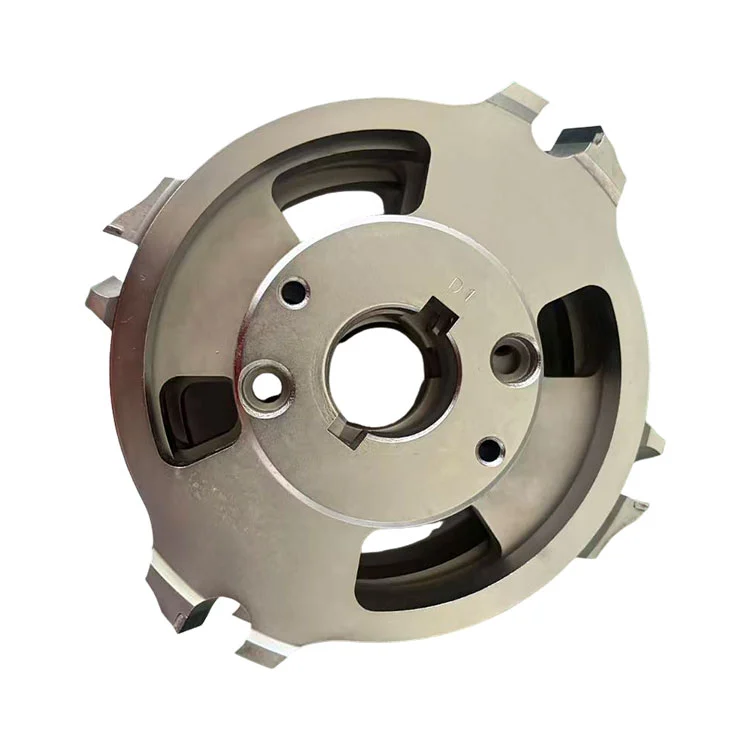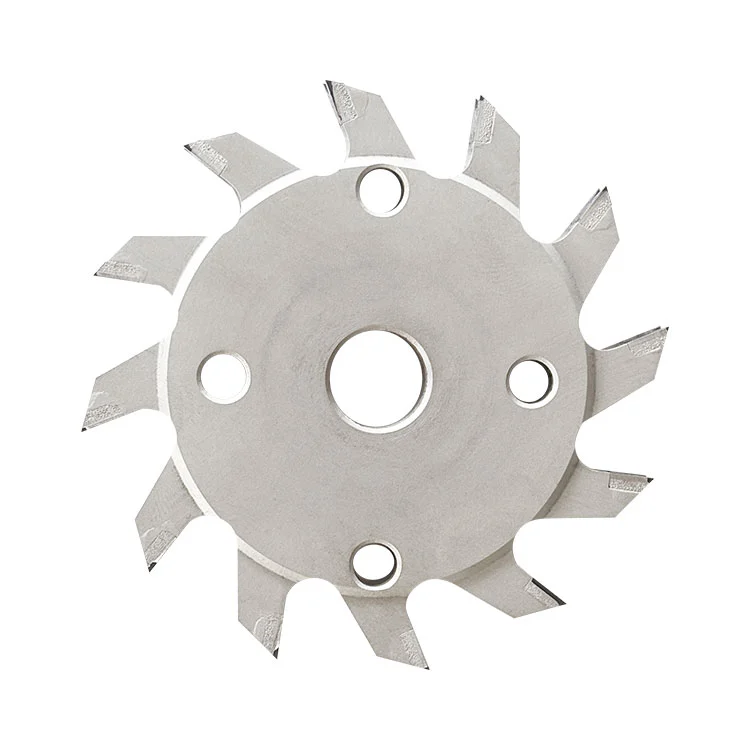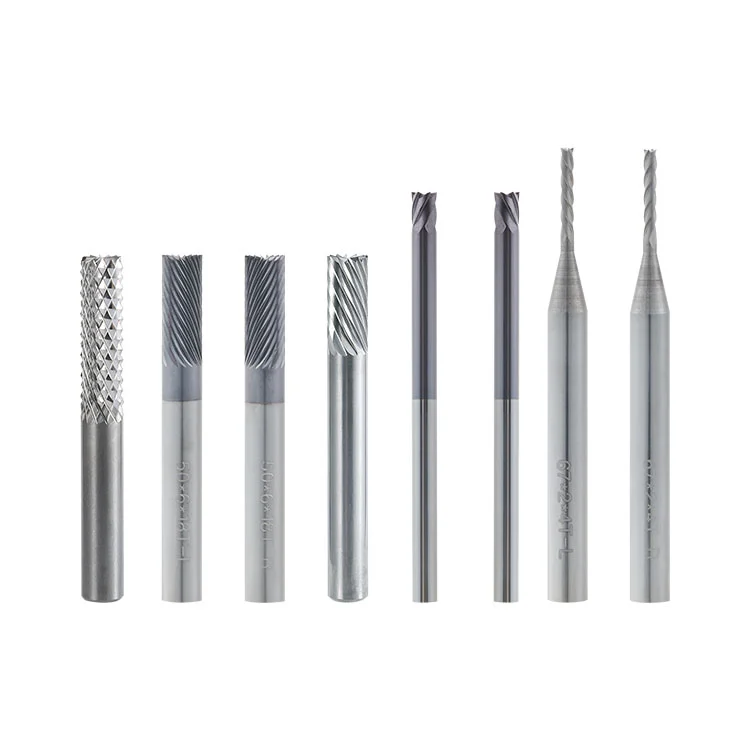
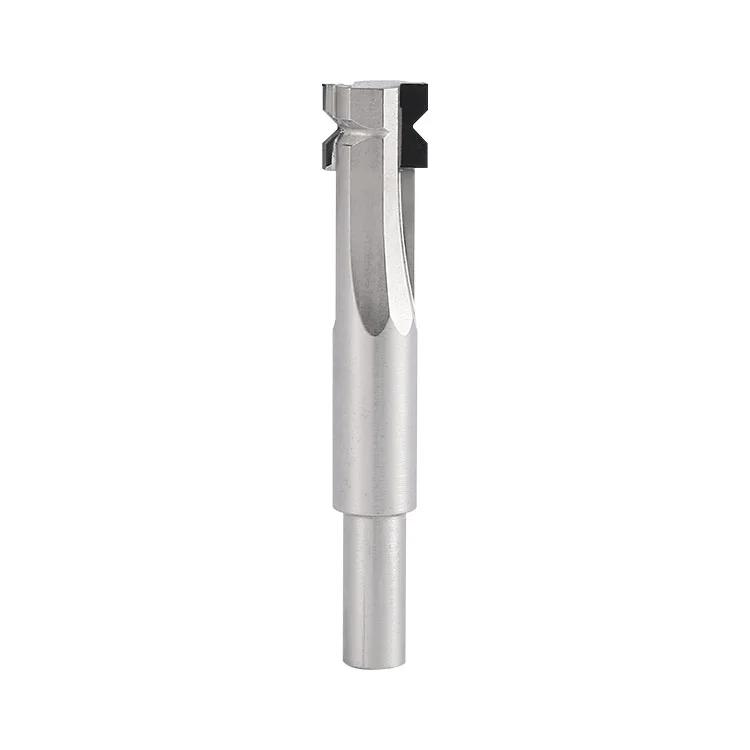
Chiny Producent frezów do małych narożników PCD PCB Winway oferuje precyzyjne narzędzia tnące dla producentów płytek PCB poszukujących niezawodnych rozwiązań do obróbki mikropromieniami. Trzpień ze stali stopowej jest zintegrowany z płytką diamentową PCD lutowaną w wysokiej temperaturze, z precyzyjnie oszlifowaną krawędzią tnącą w postaci mikrołuku. Narzędzie zaokrągla ostre krawędzie wzdłuż zewnętrznych konturów PCB, szczelin i otworów, przekształcając krawędzie prostokątne w gładkie łuki R. Pomaga to zmniejszyć koncentrację naprężeń, zapobiega odpryskom krawędzi płyty i podnoszeniu folii miedzianej, a także usuwa zadziory powstałe podczas obróbki. W porównaniu z konwencjonalnymi frezami o małym promieniu ze stali wolframowej, diamentowa krawędź PCD zapewnia wyższą odporność na zużycie podczas obróbki płyt wypełnionych włóknem szklanym, wydłużając żywotność narzędzia i wspierając ciągłą produkcję masową.
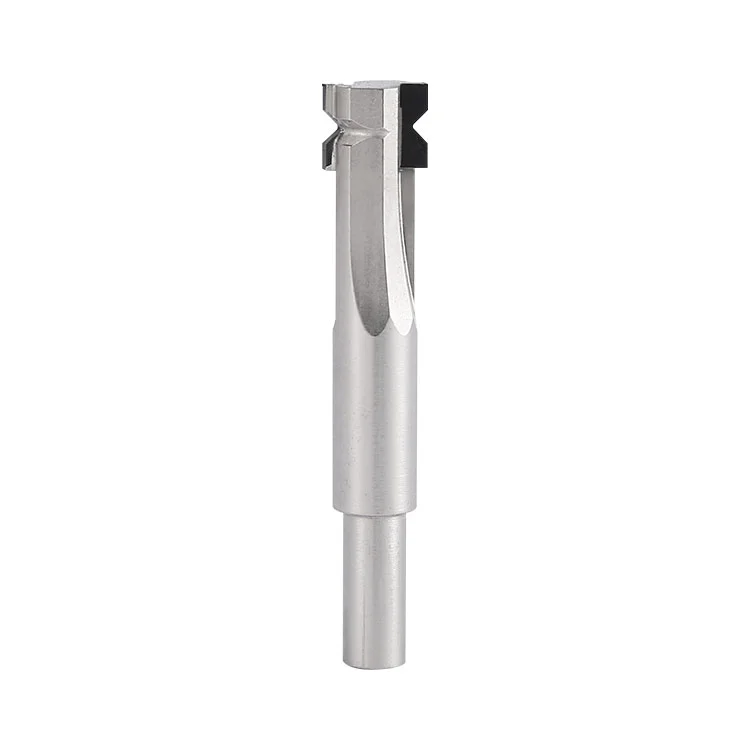
Frez do małych naroży PCB PCD to narzędzie do formowania z trzpieniem, składające się z podłoża ze stali stopowej i krawędzi tnącej w kształcie łuku diamentowego PCD lutowanego w wysokiej temperaturze. Jest specjalnie zaprojektowany do formowania mikropromieniowego płytek drukowanych o typowych wartościach R 0,1/0,3/0,5 mm. Ustawiona krawędź tnąca łukowa frezuje standardowe zaokrąglone narożniki w jednym przejściu, realizując pasywację krawędzi płyty i otworu oraz gratowanie. Należy do dedykowanych diamentowych narzędzi skrawających do procesów formowania PCB.
Szybki obrót:Wrzeciono obrabiarki napędza narzędzie, aby obracało się z dużą prędkością, a krawędź tnąca w kształcie łuku PCD styka się z prostokątną krawędzią przedmiotu obrabianego PCB.
Karmienie konturowe:Krawędź tnąca łuku przesuwa się równomiernie wzdłuż konturu przedmiotu obrabianego i usuwa materiał pod ostrym kątem, tworząc standardowy łuk o mikropromieniu w jednym przejściu.
Ewakuacja wiórów:Spiralne rowki wiórowe szybko odprowadzają pył z włókna szklanego i wióry żywicy, zmniejszając ryzyko zarysowań i oparzeń termicznych krawędzi tnącej i powierzchni płyty spowodowane tarciem wiórów.
Obróbka odporna na zużycie:Dzięki krawędzi diamentowej PCD o ultrawysokiej twardości narzędzie zużywa się powoli podczas cięcia materiału wypełnionego włóknem szklanym, zapewniając stabilne wymiary R w całej partii i zmniejszając częstotliwość częstej wymiany narzędzi.
| Przedmiot | Specyfikacja parametrów |
| Nazwa produktu | Frez do małych narożników PCB PCD |
| Cięcie średnicy zewnętrznej | 9,5 mm |
| Całkowita długość | 55mm |
| Średnica trzpienia | 6mm |
| Opcjonalny promień | R0,1 / R0,3 / R0,5 mm |
| Najnowocześniejszy materiał | Diament polikrystaliczny PCD |
| Materiał podłoża trzpienia | Obrobiona cieplnie stal stopowa o wysokiej wytrzymałości |
Płyty FR-4 i włókna szklanego:Zaokrąglanie, pasywacja i gratowanie krawędzi płyt PCB FR-4 z włókna szklanego, płyt o wysokim TG i płyt z włókna szklanego.
PCB z podstawą aluminiową i rdzeniem metalowym:Formowanie kąta R na krawędziach i otworach PCB z aluminium i PCB z metalowym rdzeniem.
Płyty wielowarstwowe i ciężkie z miedzi:Zaokrąglanie konturów zapobiega podnoszeniu folii miedzianej i odpryskom krawędzi.
Obróbka rowków V-CUT:Obróbka pod kątem R na obu końcach szczelin V-CUT w celu zmniejszenia ryzyka pękania podczas łamania płyty.
Formowanie PCB w masowej produkcji:Scenariusze precyzyjnej obróbki wymagające dużej spójności kąta R i długotrwałej obróbki ciągłej.
Obróbka metalu pełnego:Obróbka grubych części z litego metalu, stali nierdzewnej lub litych metali o wysokiej twardości. (PCD jest zoptymalizowany pod kątem podłoża na bazie włókna szklanego/żywicy; cięcie metalu łatwo powoduje powstawanie odprysków.)
Przedmioty z twardymi zanieczyszczeniami:Przedmioty obrabiane zawierające duże ilości twardych, gruboziarnistych substancji obcych lub masywnych zanieczyszczeń metalicznych, które mogą powodować silne odpryski udarowe na krawędzi PCD.
Nadmierna głębokość cięcia:Głębokość pojedynczego przejścia przekraczająca dopuszczalny limit krawędzi skrawającej, co prowadzi do odprysków krawędzi i uszkodzenia podłoża.
Niewystarczające zbieranie kurzu:Sprzęt bez systemu odpylania, gdzie nagromadzony pył z włókna szklanego przyspiesza ścieranie krawędzi i rysuje powierzchnię płyty.
Niestabilne ustawienie obróbki:Warunki pracy z dużym biciem wrzeciona lub luźnymi mocowaniami; krawędź PCD jest bardzo podatna na odpryski pod wpływem wibracji.
Długotrwałe cięcie w wysokiej temperaturze:Długotrwałe cięcie na sucho pod dużym obciążeniem w wysokiej temperaturze, gdzie połączenie lutowane PCD jest narażone na ryzyko odklejenia, a podłoże stalowe na ryzyko odkształcenia termicznego.
1. Nie rozpoczynaj obróbki przy nadmiernym biciu wrzeciona, zanieczyszczonej lub zużytej tulejce; wibracje spowodują odpryskiwanie krawędzi diamentu PCD.
2. Zabroń kolizji narzędzia lub uruchomienia wrzeciona przy niezamocowanym przedmiocie obrabianym.
3. System odpylania musi być włączony; Pył z włókna szklanego ściera krawędź tnącą i przyspiesza zużycie.
4. Zabraniaj zatrzymywania awaryjnego lub ostrych zmian kierunku posuwu przy dużych prędkościach obrotowych.
5. Nigdy nie przekraczaj zalecanej maksymalnej głębokości cięcia; Cięcie jednoprzebiegowe na pełnej głębokości jest zabronione.
6. Nie używaj narzędzia do szlifowania lub piaskowania; krawędź PCD musi być chroniona przed kolizją z twardymi obiektami.
7. Zapobiegaj upuszczeniu narzędzia i mocnemu uderzeniu. Końcówka PCD jest krucha i może odpryskiwać pod niewielkim uderzeniem; stalowy trzonek może się wygiąć pod wpływem uderzenia.
| Nienormalne zjawisko | Pierwotna przyczyna |
| Odpryski na krawędziach desek i ciągnięcie włókna szklanego | Duże bicie wrzeciona, nadmierny posuw, stępiona krawędź skrawająca, nadmiar wypełniacza/zanieczyszczeń wewnątrz płyty, niewystarczające zbieranie pyłu. |
| Niestabilny rozmiar promienia R | Słaba koncentryczność, ślizgająca się tuleja zaciskowa, niezamocowany przedmiot obrabiany, wygięte podłoże narzędzia spowodowane uderzeniem. |
| Wyszczerbiona końcówka PCD/utrata zęba | Kolizja narzędzia, twarde zanieczyszczenia obce wewnątrz przedmiotu obrabianego, silne wibracje, nadmierna głębokość skrawania w jednym przejściu. |
| Najnowocześniejsze odklejanie (odpadanie płytki PCD) | Nadmierne ciepło skrawania, przeciążenie obróbki, uszkodzenie złącza lutowanego, długotrwałe cięcie na sucho bez chłodzenia, odkształcenie termiczne podłoża ciągnącego szew lutowniczy. |
| Czerniona powierzchnia płyty i krawędź wypalona żywicą | Niedopasowana prędkość wrzeciona, słabe odprowadzanie wiórów, spalanie wiórów na powierzchni płyty w wysokiej temperaturze. |
| Żywotność narzędzia znacznie poniżej oczekiwań | Obrabiany przedmiot o dużej zawartości włókna szklanego, nieodpowiednie parametry skrawania, słaby efekt zbierania pyłu, niestabilne cięcie spowodowane deformacją podłoża. |
Składowanie:Przechowuj pojedynczo w dedykowanej skrzynce narzędziowej z najnowocześniejszą ochroną. Żadnego układania w stosy ani umieszczania nago, aby uniknąć kolizji.
Przed operacją:Sprawdź wzrokowo, czy na krawędzi tnącej nie ma nacięć lub pęknięć; oczyścić pył z tulei zaciskowej; sprawdzić bicie wrzeciona.
Podczas obróbki:Utrzymuj ciągłą pracę systemu odpylania. Okresowo sprawdzaj próbkę wymiaru R i monitoruj zużycie ostrza oraz odkształcenie chwytu.
Po obróbce:Zdmuchnij pył z krawędzi skrawającej za pomocą niskociśnieniowego pistoletu pneumatycznego (bez twardych przedmiotów rysujących krawędź diamentu); sprawdź krawędź PCD pod kątem mikroodprysków.
Obsługiwanie:Trzymaj tylko trzonek, nie dotykaj końcówki diamentowej; zapobiec upuszczeniu, które może wygiąć stalowe podłoże i zeskrobać narzędzie.
A1: Głównie spowodowane nadmiernym ciepłem skrawania i obciążeniem udarowym. Złącze lutowane w wysokiej temperaturze przenosi nadmierne naprężenia, a wkładka PCD oddziela się od podłoża ze stali o wysokiej wytrzymałości. Odkształcenie termiczne podłoża stalowego również zwiększa ryzyko odklejenia. Zmniejsz głębokość cięcia, zoptymalizuj parametry i zagwarantuj odpylanie oraz odprowadzanie ciepła.
A2: Najprawdopodobniej słabe nakładanie się wielowarstwowych przejść skrawających, luźne mocowania, wygięte trzpienie stalowe lub nadmierny błąd współśrodkowości narzędzia. Priorytety: sprawdź tuleję zaciskową, bicie wrzeciona i prostość chwytu.
A3: Tak. Frezy PCD o małym promieniu nadają się do płytek PCB na bazie aluminium. Optymalizuj parametry cięcia, aby zapobiec przyleganiu wiórów aluminiowych i kontroluj ciepło cięcia, aby uniknąć deformacji termicznej podłoża.
Adres
Budynek 17, park przemysłowy Yonglida Tiansheng, nr 50 Gangkou Avenue, dystrykt Wanjiang, miasto Dongguan, prowincja Guangdong, Chiny
Tel