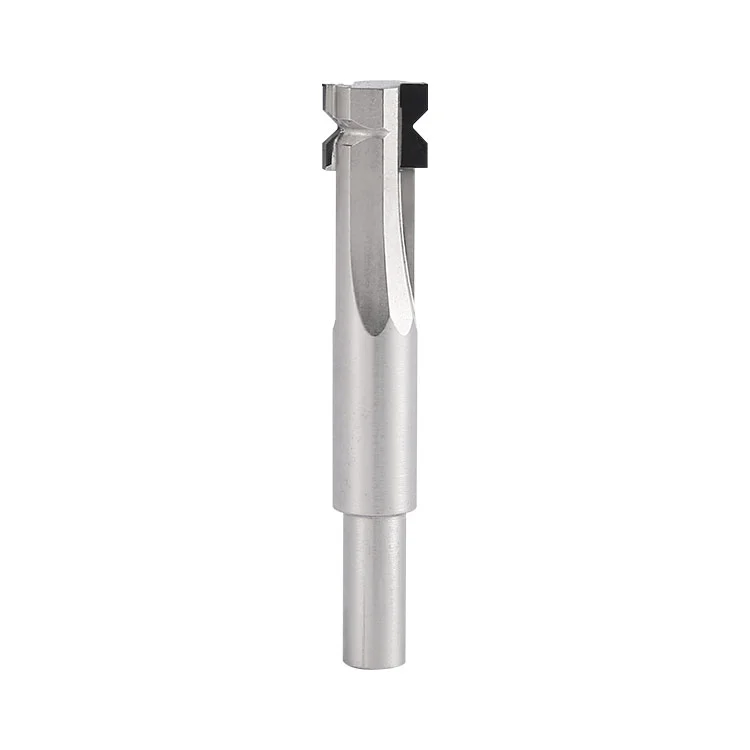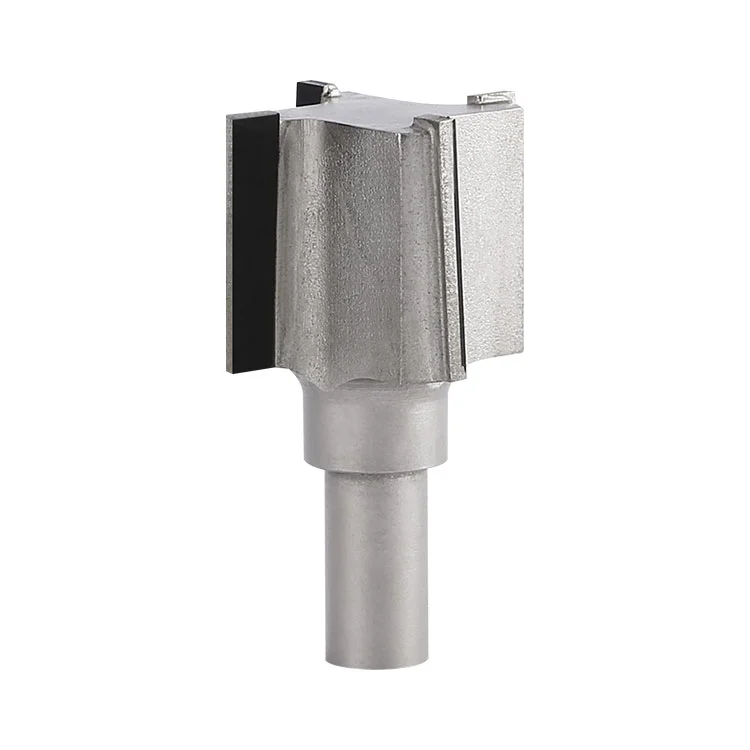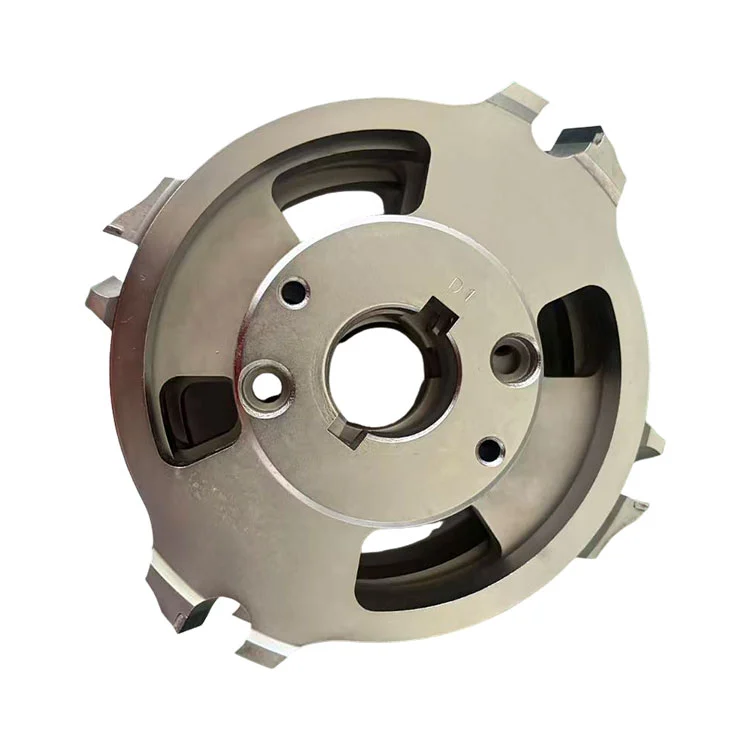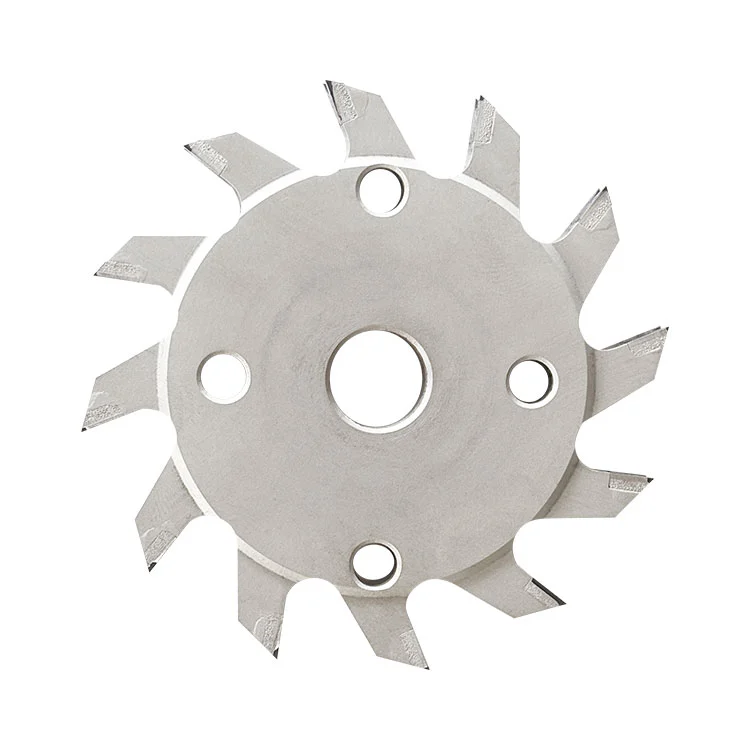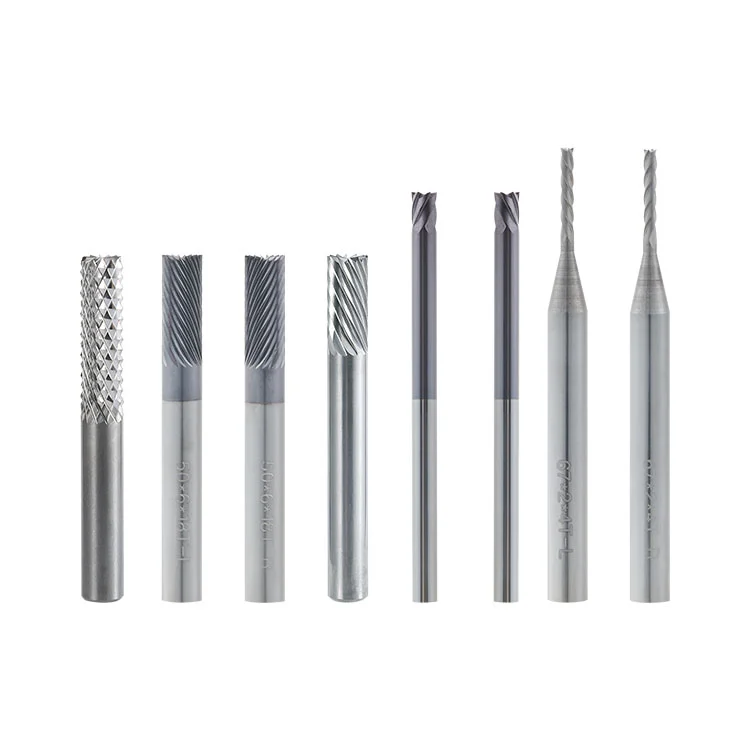
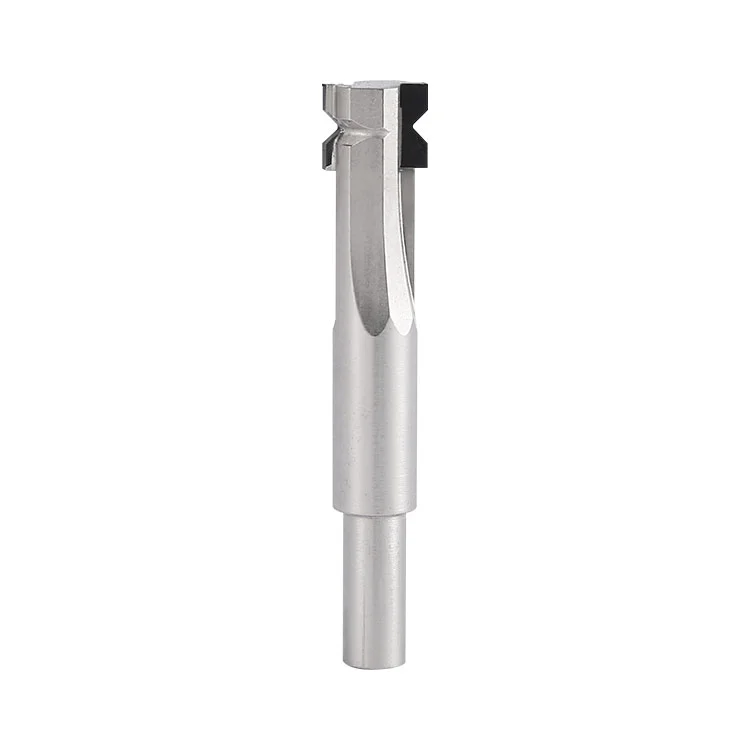
Producentom zaopatrującym się w frezy do promieni naroży z chwytem PCD do produkcji płytek PCB, Winway oferuje rozwiązanie zaprojektowane z myślą o stałym zaokrąglaniu krawędzi i długoterminowej wydajności obróbki. Ostre narożniki powstałe w wyniku frezowania, wymiarowania paneli i formowania konturów mogą zarysować materiały podstawowe, folię miedzianą i suchą powłokę podczas kolejnych procesów, stwarzając jednocześnie ryzyko dla operatorów. W tym przecinaku zastosowano diamentową końcówkę PCD połączoną z podłożem ze stali stopowej poprzez kontrolowane próżniowo spawanie w wysokiej temperaturze, a następnie precyzyjne szlifowanie w celu uzyskania gładkich, zaokrąglonych krawędzi PCB. Jego diamentowa krawędź tnąca zapewnia wyższą twardość, lepszą odporność na zużycie i mniejsze wytwarzanie ciepła niż tradycyjne alternatywy ze stali wolframowej. Połączenie odpornej na zużycie końcówki i sztywnego, wytrzymałego chwytu ze stali stopowej pomaga zmniejszyć szybkie zużycie narzędzia, wykruszanie się krawędzi i częste zmiany narzędzi w produkcji masowej. Winway obsługuje zakupy hurtowe i niestandardowe zamówienia dla różnych wymagań dotyczących zaokrąglania narożników PCB.
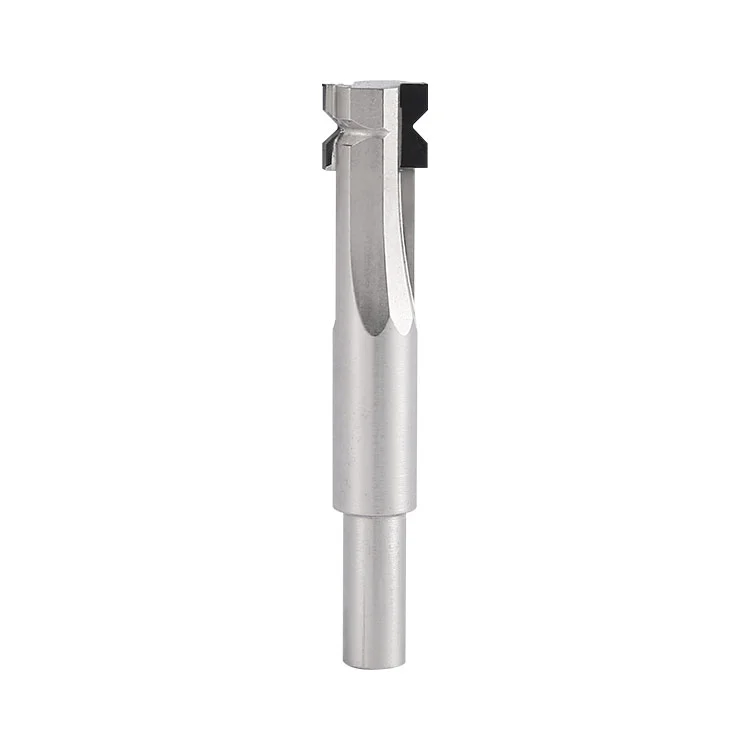
Frez do promieni naroży z chwytem PCD: Narzędzie do formowania przeznaczone do płytek PCB, wykonane z poddanej obróbce cieplnej stali stopowej o wysokiej wytrzymałości jako podłoże trzpienia. Przednie gniazdo końcówki jest połączone końcówką z diamentu polikrystalicznego (PCD) poprzez kontrolowane spawanie w wysokiej temperaturze i precyzyjnie oszlifowane. Służy do obróbki prostokątnych krawędzi PCB w standardowe łuki R, spełniając wymagania formowania gładkich krawędzi bez ostrych narożników, zadziorów i odprysków na krawędziach.
1. Bardzo odporna na zużycie diamentowa krawędź tnąca PCD:Diament charakteryzuje się wyjątkowo dużą twardością, dużą odpornością na włókno szklane i ścieranie pyłem. Jego żywotność jest znacznie dłuższa niż w przypadku zwykłych noży ze stali wolframowej, odpowiednich do stabilnej produkcji masowej.
2. Krawędź tnąca polerowana na lustro:Polerowanie na wysoki połysk zębów frezu znacznie zmniejsza opór cięcia, skutecznie zapobiegając ciągnięciu włókien szklanych, wybielaniu płyty, odpryskom krawędzi i meszczeniu.
3. Zaawansowana technologia spawania:Końcówka PCD i podłoże ze stali stopowej są łączone poprzez spawanie. Krzywe nagrzewania, stałej temperatury i chłodzenia są ściśle kontrolowane, aby zapobiec grafityzacji diamentu i zmniejszyć naprężenia termiczne podczas spawania. Szew spawalniczy jest pełny, pozbawiony porów i zimnych lutów, charakteryzujący się dużą wytrzymałością wiązania i odpornością na szok termiczny cięcia. Nie jest łatwo doznać odlutowania lub utraty zębów podczas obróbki z dużą prędkością.
4. Podłoże trzpienia ze stali stopowej poddanej obróbce cieplnej:Po hartowaniu i odpuszczaniu, posiada dobrą sztywność, odporność na odkształcenia i odporność na pękanie. Niewielka waga i doskonała równowaga dynamiczna przy dużych prędkościach obrotowych zapewniają jednolite zaokrąglone rogi i stabilną dokładność wymiarową.
5. Standardowa konstrukcja tnąca z 2 zębami:Zrównoważone obciążenie skrawaniem, płynne usuwanie wiórów i niski poziom wibracji, tworząc gładkie i jednolite zaokrąglone łuki.
6. Pełne pokrycie wielu specyfikacji R:Obsługuje główne specyfikacje narożników PCB R R0.2/R0.3/R0.5, pasując do różnych standardów wyglądu gotowej płytki.
| Przedmiot | Specyfikacja parametrów |
| Nazwa produktu | Frez do promieni narożnych z chwytem PCD |
| Średnica cięcia | 9,5 mm |
| Długość całkowita | 55mm |
| Średnica trzpienia | 6mm |
| Liczba zębów | 2 zęby |
| Opcjonalny promień | R0,2 / R0,3 / R0,5 mm |
| Najnowocześniejszy materiał | Diament polikrystaliczny PCD |
| Materiał podłoża trzpienia | Obrobiona cieplnie stal stopowa o wysokiej wytrzymałości |
| Wymagania dotyczące obróbki | Wybrany promień | Obowiązujący scenariusz | Sugestia procesu |
| Drobne małe deski, wysokie wymagania dotyczące wyglądu | R0.2 | Precyzyjne cienkie płytki, drobne płytki drukowane | Zmniejsz posuw, stabilne cięcie przy niskiej prędkości |
| Ogólny standardowy proces zaokrąglania narożników | R0.3 | Większość produkowanych masowo płytek PCB | Standardowa opcja uniwersalna z najwyższą wydajnością |
| Grube deski, wymagania dotyczące wyglądu dużego łuku | R0,5 | Grube deski, duże deski wykończone fazowaniem | Cięcie dwuprzebiegowe, aby uniknąć odprysków na krawędziach |
Wymagania dotyczące mocowania:Użyj precyzyjnej tulei zaciskowej ER. Oczyścić trzonek z kurzu i oleju. Bicie narzędzia powinno być kontrolowane w zakresie 0,003 mm, aby zapobiec wibracjom i odpryskom krawędzi. Nie przykładaj nadmiernej siły mocowania do chwytu ze stali stopowej, aby uniknąć jego deformacji.
Wymagania dotyczące ustawienia narzędzia:Dokładnie ustaw głębokość cięcia. Zabrania się cięcia na zbyt dużą głębokość i nadmiernego cięcia w jednym przejściu, aby zapobiec przeciążeniowemu zużyciu końcówki narzędzia.
Mocowanie płyty:Deski muszą być mocno dociśnięte i płaskie, bez wypaczeń i luzów. Wibracje są główną przyczyną wykruszania się naroży i nierównego promienia naroży.
Zalecenia dotyczące cięcia:W przypadku płyt z włókna szklanego o wysokiej grubości i grubych płyt należy zastosować wiele płytkich cięć zamiast cięcia na pełnej głębokości w jednym przejściu.
| Nienormalne zjawisko | Pierwotna przyczyna | Rozwiązanie |
| Odpryski krawędzi płyty, pękanie włókna szklanego | Za duży posuw, niska prędkość wrzeciona, wibracje płyty, lekkie uszkodzenie krawędzi skrawającej | Zmniejszyć posuw, zwiększyć prędkość wrzeciona, ponownie zamocować płytkę, wymienić narzędzie |
| Nierówny promień narożnika | Duże bicie wrzeciona, luźna tuleja zaciskowa, wypaczona płyta | Wymień tuleję zaciskową, skalibruj wrzeciono, spłaszcz płytkę |
| Szybkie zużycie i spłaszczenie końcówki | Wysoko wypełniona płyta, przeciążone parametry, niewystarczające chłodzenie | Optymalizuj parametry, wzmocnij chłodzenie powietrzem, zastosuj cięcie wieloprzebiegowe |
| Zatarcia i zaciągnięcia na krawędzi deski | Tępa krawędź skrawająca, frezowanie współbieżne, nagromadzony pył | Wymienić narzędzie, przejść na frezowanie współbieżne, oczyścić z pyłu |
| Łuszczenie się końcówek lub utrata zębów | Przegrzanie, cięcie przeciążeniowe, uszkodzenie spoiny w wysokiej temperaturze | Zmniejsz głębokość cięcia, popraw chłodzenie, dostosuj parametry |
| Deformacja trzonka | Nadmierna siła mocowania, długotrwałe przeciążenie przy dużych prędkościach | Zmniejsz siłę blokowania tulei zaciskowej, sprawdź parametry wrzeciona |
1. Czyszczenie:Po każdym wyłączeniu urządzenia oczyść pył z krawędzi tnącej miękką szczoteczką. Nie dotykaj krawędzi diamentu twardymi przedmiotami.
2. Przechowywanie:Przechowuj każde narzędzie osobno w skrzynce narzędziowej, aby uniknąć kolizji. Po uderzeniu krawędź skrawająca PCD zostanie zezłomowana. Chroń trzpień ze stali stopowej przed rdzą.
3. Kontrola:Przed masową produkcją sprawdź krawędź tnącą pod mikroskopem. Nie stosować, jeśli występują nacięcia lub wyszczerbione zęby.
4. Ograniczenia materiałowe:Nie tnij metalu, ciał obcych ani płyt zawierających zanieczyszczenia, aby uniknąć uszkodzenia końcówki narzędzia przez uderzenie.
5. Przechowywanie długoterminowe:W przypadku długotrwałego przechowywania wytrzyj i nałóż olej antykorozyjny. Przechowuj w suchym środowisku, aby zapobiec rdzewieniu trzpienia ze stali stopowej.
A1: Diamentowa krawędź tnąca jest wyjątkowo ostra i polerowana na lustro. Wykonuje cięcie ścinające bez ciągnięcia włókna szklanego, więc jest lepszy niż noże ze stali wolframowej, aby zapobiec odpryskiwaniu krawędzi, wybielaniu i meszczeniu.
A2: Płyty z dużą zawartością włókna szklanego i wypełniacza są bardzo ścierne. Duży posuw, duża głębokość skrawania i niewystarczające chłodzenie powodują ciągłe tarcie w wysokiej temperaturze na końcówce i prowadzą do szybkiego zużycia. Jest to spowodowane niedopasowaniem parametrów i materiału płyty, a nie wadą jakości narzędzia.
A3: Tak. Narzędzia PCD można odesłać w celu precyzyjnego szlifowania i polerowania w celu przywrócenia wydajności cięcia przy wielokrotnym ponownym użyciu przy dobrej cenie. Pozostały margines końcówki PCD zostanie oceniony podczas ponownego szlifowania, a podłoże ze stali stopowej będzie można ponownie wykorzystać.
A4: Nie. Promień określa wymiar tworzący łuk. Wybierz poprawną wartość R ściśle według wymagań rysunku.
A5: Trzon ze stali stopowej jest lżejszy, zapewnia lepszą równowagę dynamiczną przy dużej prędkości i mniejszy rezonans. Ma doskonałą wytrzymałość i odporność na uderzenia, aby uniknąć pękania przy niższych kosztach. Należy kontrolować siłę blokowania tulei zaciskowej, aby zapobiec uszkodzeniu trzpienia.
A6: Nasze kontrolowane spawanie w wysokiej temperaturze wykorzystuje etapowy proces ogrzewania i chłodzenia przy ściśle zamkniętym oknie temperaturowym. Zapewnia wytrzymałość spawania, zapobiegając grafityzacji diamentu i chroniąc pierwotną odporność krawędzi skrawającej na zużycie.
Adres
Budynek 17, park przemysłowy Yonglida Tiansheng, nr 50 Gangkou Avenue, dystrykt Wanjiang, miasto Dongguan, prowincja Guangdong, Chiny
Tel